



| Taille du mandrin | 8″ |
| Diamètre d'usinage max. | Φ480 mm |
| Longueur d’usinage max. | 500 mm / 1 016 mm |
Machines multitâches
INTEGREX j NEO
Modèle d'entrée de gamme pour machines multitâches
- Réduisez les cycles d'usinage et augmentez la productivité grâce à une broche de fraisage compacte et puissante.
- Optimisez les performances de coupe grâce à une broche à moteur haute puissance et couple élevé
- Visualisez la consommation d'énergie grâce à la fonction Économie d'énergie
- Simplifiez l'automatisation grâce aux cellules robotisées sans apprentissage, la série Ez LOADER.

Taille du mandrin
De nombreux avantages par rapport à un tour à tourelle
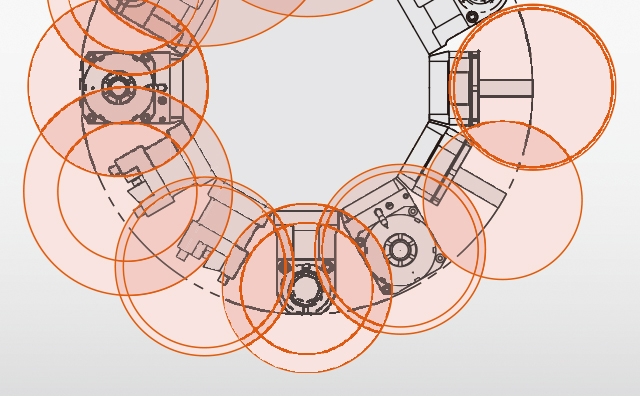
Les défis d’un tour à tourelle
La série INTEGREX j NEO atteint une productivité élevée
Broche de tournage et broche de fraisage adaptées à différents types de production
| Caractéristiques techniques | Broche de fraisage (40% ED) | Broche principale (40% ED) | ||
|---|---|---|---|---|
| INTEGREX j-200 NEO | Tourelle monobroche compacte | indice de 0,0001° | 12 000 tr/min 18,5 kW, 57,3 N·m | 5000 tr/min 18,5 kW, 326 N·m |
| INTEGREX j-300 NEO | 12 000 tr/min 22 kW, 75,4 N·m | 4000 tr/min , 22 kW, 387 N·m | ||
| INTEGREX j-400 NEO | 3300 tr/min , 30 kW, 883 N·m | |||
Polyvalence de fraisage exceptionnelle pour l’usinage multi-faces
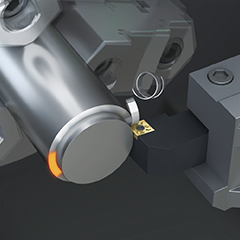
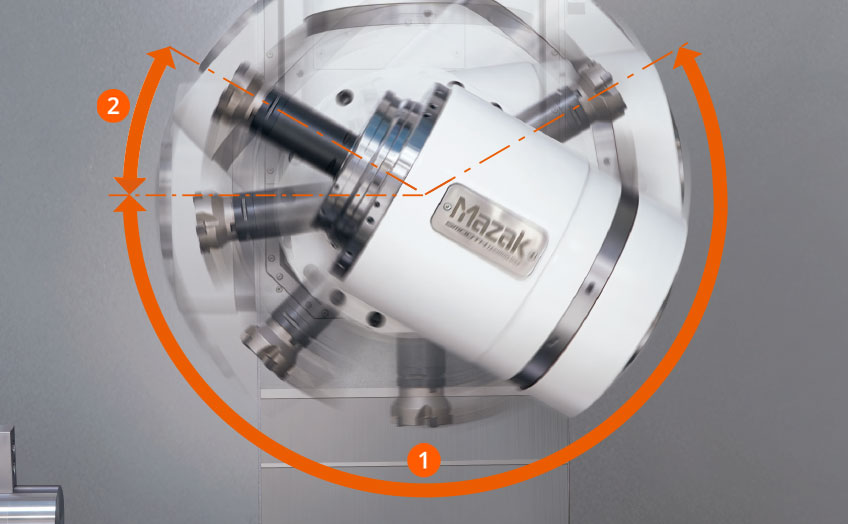
L’unité de broche de fraisage peut être indexée par incréments de 0,0001°, ce qui permet d’usiner le diamètre extérieur, la face d’extrémité et la diagonale avec un seul outil. De même, la deuxième broche effectue différents usinages avec un seul outil, réduisant ainsi les temps de cycle.
- 1: |210°
- 2: |30°
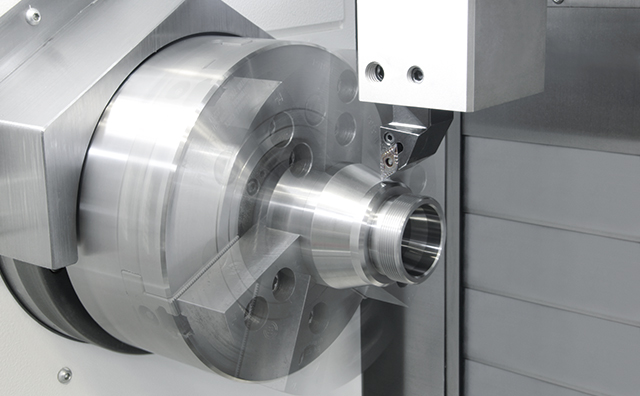
Broche principale à couple élevé et à haut rendement avec performances améliorées
La broche à moteur intégré, puissante et à couple élevé, offre d'excellentes finitions de surface. Son rendement élevé et son couple élevé offrent des performances d'usinage supérieures, contribuant à une productivité accrue.
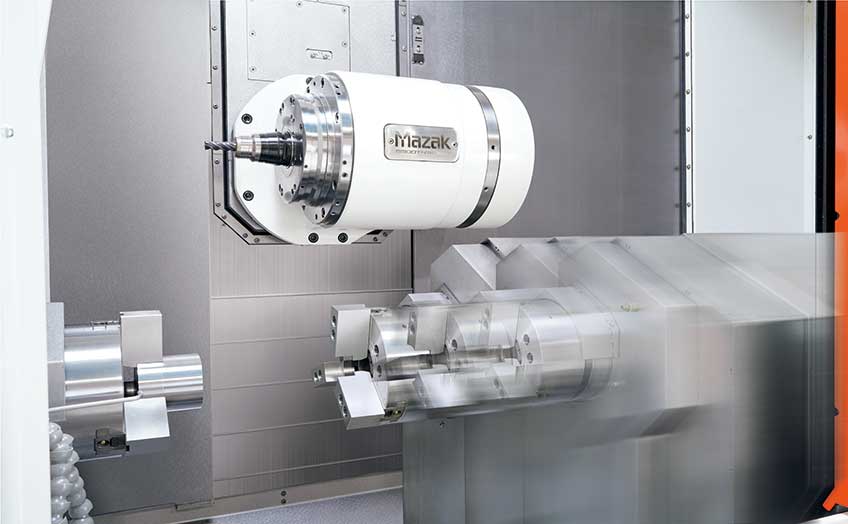
La deuxième broche effectue un usinage continu
La deuxième broche permet l'usinage de la face arrière de la pièce, permettant un usinage continu à travers les premier et deuxième processus. Cela permet de raccourcir les délais de livraison et d'améliorer la précision d'usinage. Cela élimine également le besoin de recentrage et d'alignement de phase lors du transfert de la pièce, réduisant ainsi efficacement le temps de réglage. La deuxième broche est équipée de la même broche à moteur intégré haute fiabilité que la broche principale.
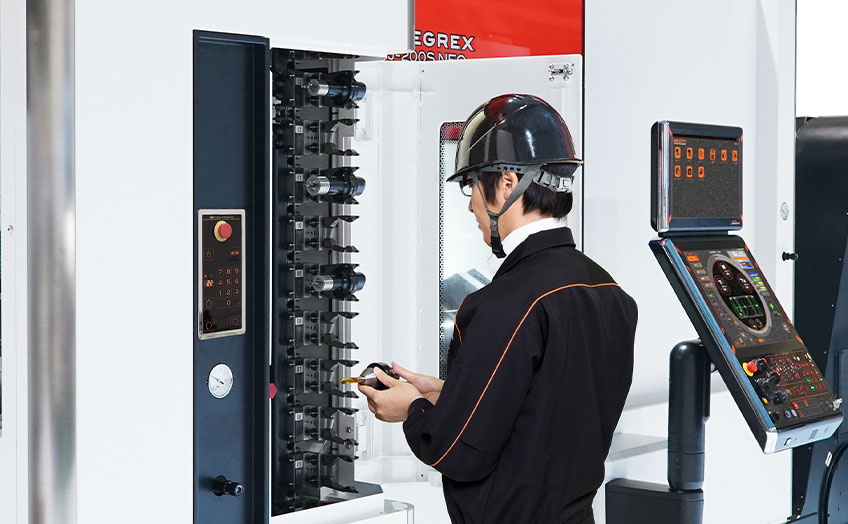
Magasin d'outils situé à l'avant de la machine
Réduisez le temps de préparation des outils
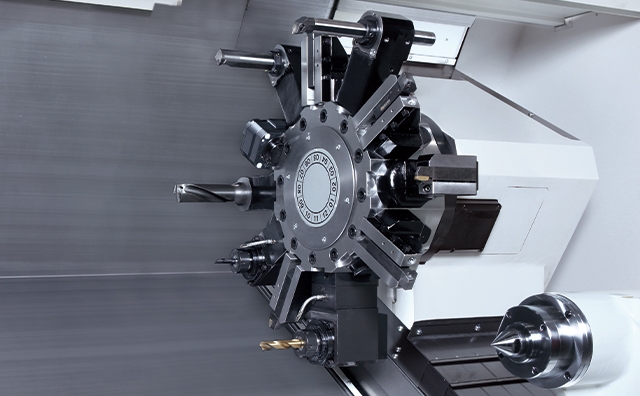
Le magasin d'outils monté à l'avant a une capacité standard de 36 outils, avec des capacités optionnelles de 72 outils. Il simplifie les changements d'outils et la configuration, contribuant ainsi à réduire le temps de préparation. Elle offre également une capacité d'outillage importante, difficilement réalisable avec les tours à tourelle, permettant une production flexible et diversifiée. Les outils longs peuvent également être utilisés pour l'usinage de trous profonds et d'autres applications exigeantes.
Usinage stable et de haute précision
Ai Thermal Shield (bouclier thermique)
En fonction de la vitesse de la broche et de la température de la machine, Ai Thermal Shield supprime les changements de position du tranchant. Stabilise la précision d'usinage en continu grâce à un contrôle machine méticuleux qui prend en compte les variations de température, la position de la machine, la mise en marche/arrêt du liquide de refroidissement et d'autres facteurs. De plus, en accumulant et en analysant les données issues des mesures successives, la compensation du déplacement thermique peut être optimisée pour chaque environnement d'usinage afin de stabiliser la précision d'usinage.


- Usinage
- Inspection de pièce
- Simulation
Amélioration des performances environnementales grâce à des équipements économes en énergie
Economiseur d'énergie
La consommation d’énergie et l’énergie régénérative produite par l’équipement d’économie d’énergie peuvent être visualisées visuellement sur le système CNC pour stimuler la sensibilisation à la conservation de l’énergie. De plus, le système peut contrôler le liquide de refroidissement et d'autres équipements en fonction de la quantité de coupe pour réduire la consommation d'énergie. * Un système de refroidissement lisse en option est requis pour le contrôle du liquide de refroidissement et d'autres équipements.

Système de refroidissement lisse et respectueux de l'environnement (en option)
Contrôle optimal de la quantité de liquide d’arrosage déversée
L’économiseur d’énergie détermine automatiquement l'évacuation optimale du liquide d’arrosage pour obtenir un usinage économe en énergie. Le traitement avec une consommation d’énergie réduite est possible à tout moment.

Pas besoin de nettoyer fréquemment le réservoir
Le réservoir de liquide d’arrosage est équipé d'un jet de liquide d’arrosage qui crée un vortex au centre afin d’éviter le dépôt dans le réservoir des copeaux de petite taille usinés. Cette caractéristique permet de garder le réservoir de liquide de refroidissement propre et de prolonger la durée de vie du liquide de refroidissement. Cela garantit également une facilité d’entretien. La fréquence des changements de liquide de refroidissement est réduite, de même que les émissions de CO₂ lors de l'élimination du liquide de refroidissement.
Résultats d'installation du liquide de refroidissement en douceur
- Le réservoir de liquide de refroidissement conventionnel
- Système d'arrosage souple
Vidéo de référence
INTEGREX j-200 NEO
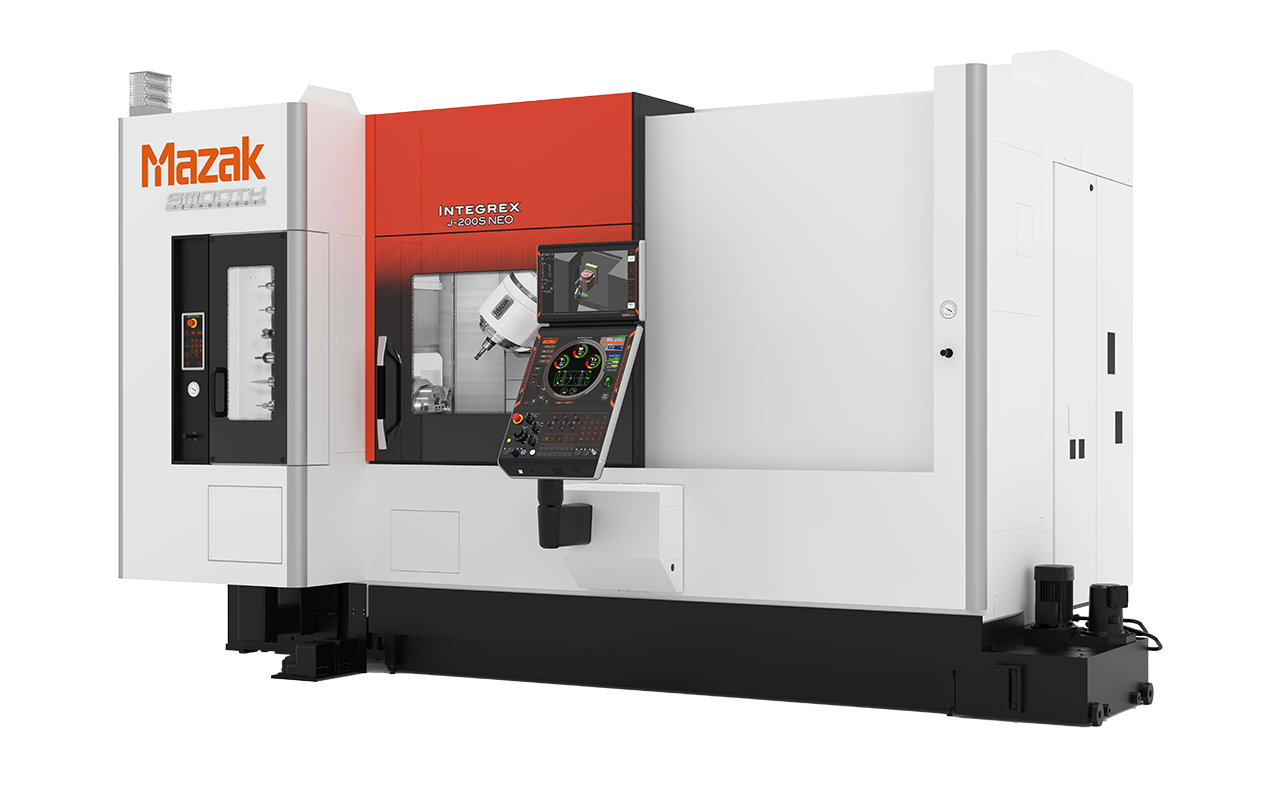
INTEGREX j-200S NEO
| Taille du mandrin | 8″ |
| Diamètre d'usinage max. | Φ480 mm |
| Longueur d’usinage max. | 910 mm |
INTEGREX j-300 NEO
| Taille du mandrin | 10″ |
| Diamètre d'usinage max. | Φ510 mm |
| Longueur d’usinage max. | 629 mm / 1165 mm |
INTEGREX j-300S NEO
| Taille du mandrin | 10″ |
| Diamètre d'usinage max. | Φ510 mm |
| Longueur d’usinage max. | 1165 mm |
INTEGREX j-400 NEO
| Taille du mandrin | 12" |
| Diamètre d'usinage max. | Φ510 mm |
| Longueur d’usinage max. | 629 mm / 1165 mm |
INTEGREX j-400S NEO
| Taille du mandrin | 12" |
| Diamètre d'usinage max. | Φ510 mm |
| Longueur d’usinage max. | 1165 mm |


