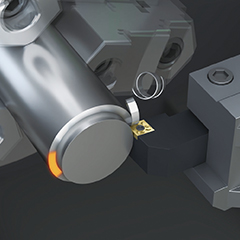


| Alésage de broche | Φ61 mm |
| Taille du mandrin | 6″ |
| Diamètre d'usinage max. | Φ245 mm |
Centres de tournage CNC
QRX
Centres de tournage CNC compacts à 2 tourelles
- Les tourelles supérieures et inférieures permettent une réduction significative du temps de cycle
- Programmation facile de la coupe équilibrée et de l'usinage simultané à gauche et à droite grâce au programme conversationnel MAZATROL
- Une large gamme d'options d'automatisation pour améliorer la productivité, y compris les chargeurs de barres, les déchargeurs de pièces et les attrape-pièces automatiques

Taille du mandrin
QRX-50 SG, QRX-50MY SG
(Spécifications de la contre-pointe)

L'usinage simultané avec tourelles supérieure et inférieure permet un usinage efficace en série des formes d'arbres.
QRX-50MS SG, QRX-50MSY SG
(Spécifications de la deuxième broche)

La construction à 2 tourelles et 2 broches permet un usinage simultané à gauche et à droite, permettant une production efficace en série des formes de barres.
Capacité en barres
| Modèle de machine | Broche principale | Deuxième broche |
|---|---|---|
| QRX-50 SG, QRX-50MY SG | ø 52 mm | - |
| QRX-50MS SG, QRX-50MSY SG | ø 52 mm | ø 52 mm |
Conception peu encombrante
Conception peu encombrante qui prend en considération l'espace au sol; le placement optimal, y compris le chargeur de barres, permet d'obtenir la plus petite largeur de sa catégorie

Recherchez une productivité encore plus élevée grâce à l'automatisation
Une variété d'équipements d'automatisation tels que des chargeurs de barres, des déchargeurs de pièces et un attrape-pièces automatiques sont disponibles en option, permettant un fonctionnement automatique à long terme.
Embarreur et déchargeur de pièces
(QRX-50MS SG, QRX-50MSY SG)
Pendant que la broche principale est en cours de traitement, le produit fini sur la deuxième broche est retiré de la machine, ce qui permet un fonctionnement automatique continu sans nuire au temps de cycle de la machine. La spécification du déchargeur de travail peut être choisie entre un type de main et un type de godet.

Preneur de pièces automatique
Le godet fixé à la tourelle inférieure est utilisé pour transporter les produits finis de la première broche et de la deuxième broche (pour MS et MSY), ainsi que les restes de barres.

Tourelle à tambour de 12 positions (24 positions) comme équipement standard
La tourelle à tambour à 12 stations (24 positions) est conçue pour minimiser les interférences. Le porte-outil utilise la norme BMT45. Le support peut être monté de manière réversible à 180°.

Système CNC MAZATROL SmoothG

Grand écran tactile pour une utilisation intuitive

Usinage hautement efficace avec 2 fonctions d'affichage et de support dédiées à la tourelle
L'affichage est divisé en deux colonnes facilitant la confirmation du fonctionnement de chaque tourelle. L'écran de programmation EIA/ISO affiche les positions de commande en attente côte à côte, permettant une édition intuitive et facile du programme.

Diverses fonctions de contrôle de programme
Usinage virtuel
Une simulation précise dans le même environnement d'exploitation que la machine nous permet de vérifier à l'avance la forme de l'usinage et les interférences. Cela permet des opérations hautement productives dès la première pièce de production.

Bouclier de sécurité
Même lorsque les axes sont déplacés manuellement pendant le travail de configuration, le modèle 3D sur l'écran CN vérifie les interférences et alerte l'opérateur pour éviter toute interférence avec la machine.

Fonctionnement inter-réseau en bloc unique
Lorsqu'une tourelle termine un processus, toutes les tourelles en fonctionnement s'arrêtent simultanément, même si la fin du bloc diffère pour chaque tourelle. Ce fonctionnement monobloc inter-réseau assure la synchronisation entre les tourelles, évitant ainsi les interférences et augmentant les temps d'arrêt causés par un mauvais alignement du programme.
Annuler le fonctionnement synchronisé
La fonction Override, qui règle le temps de traitement du programme, agit non seulement sur le temps de fonctionnement de la tourelle, mais aussi sur le temps de veille, ce qui permet au programme de se dérouler sans perturber la synchronisation entre les tourelles. Cela permet des contrôles d’interférence de haute précision.
Fonctionnement manuel de la poignée à impulsion
Le programme d'usinage peut être exécuté à n'importe quelle vitesse en tournant le volant du système CNC à la main. La position d'approche et les points où des interférences sont susceptibles de se produire peuvent être soigneusement vérifiés.


