

| Alezajul arborelui | Φ76 mm |
| Dimensiunea universalului | 8″ |
| Diametru maxim de prelucrare | Φ320 mm |
| Lungime maximă de prelucrare | 860 mm |
Centre de Strunjire CNC
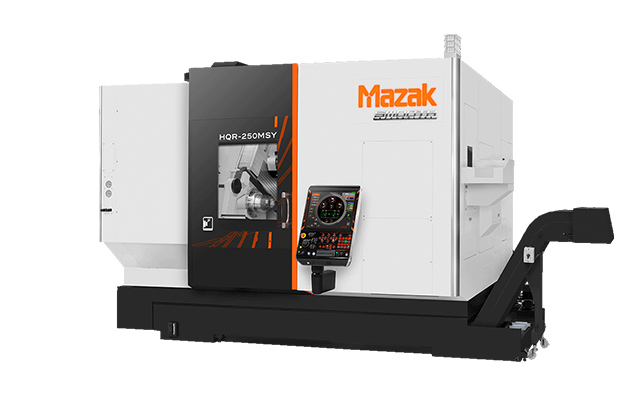
HQR NEO
Centre de strunjire CNC de înaltă eficiență cu 3 turele și 2 arbori
- Construcție cu 3 turele și 2 arbori pentru timpi de ciclu mai rapizi
- Capacitate de prelucrare din bară de până la Φ102 mm (opțional)
- Sistem de automatizare pentru diverse aplicații, de la piese de tip flanșă la piese de tip arbore
- Sistemul CNC MAZATROL SmoothG3 pentru prelucrare de înaltă eficiență cu 3 turele
Dimensiunea universalului
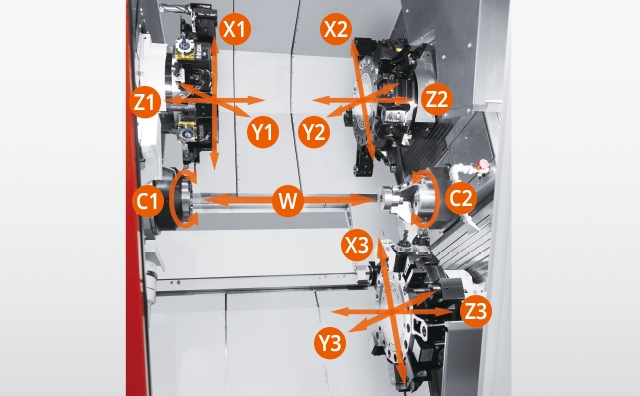
Construcția mașinii pentru o reducere semnificativă a duratei ciclului de prelucrare
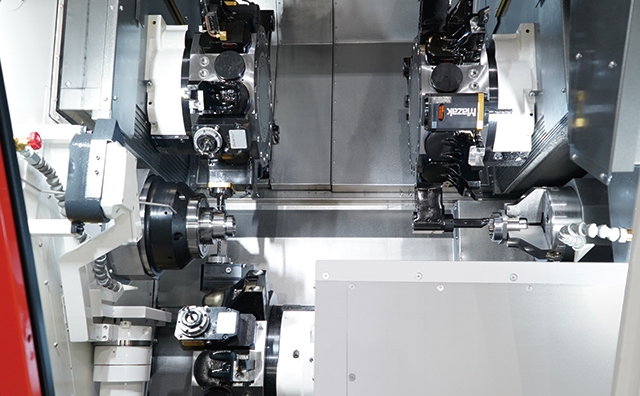
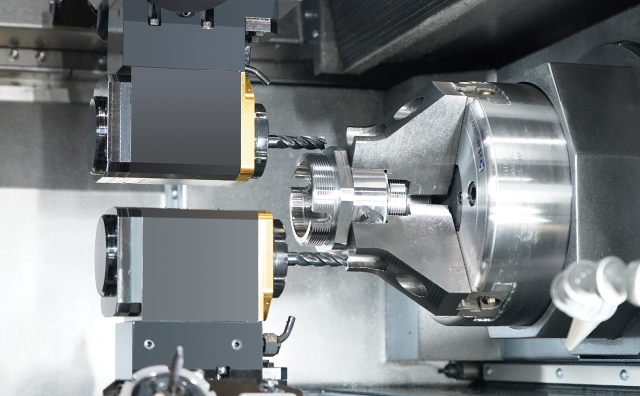
Structura unică a mașinii, cu 3 turele și 2 arbori, permite prelucrarea simultană a două piese, asigurând în același timp o așchiere echilibrată prin utilizarea turelelor superioare și inferioare.
În cazul pieselor la care există o diferență între cantitățile de prelucrare din prima și cea de-a doua operație, mașina noastră asigură o creștere semnificativă a productivității, chiar și în comparație cu un centru de strunjire CNC cu 2 turele și 2 arbori.
Capacitate de prelucrare din bară
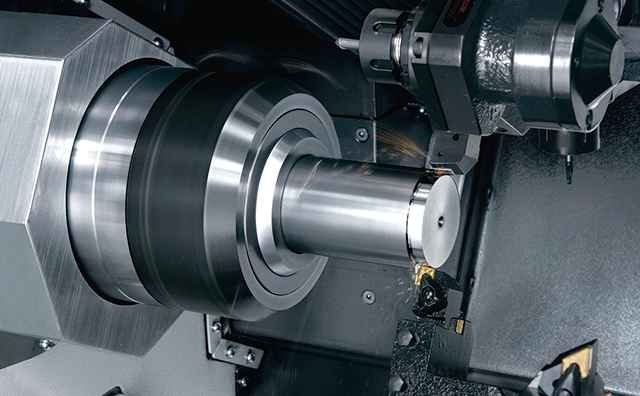
Deoarece atât arborele principal, cât și arborele secundar au alezaje mari, se pot prelucra bare de diferite dimensiuni.
| Modelul mașinii | Arborele principal | Arborele secundar |
| HQR-200/3 NEO | Φ65 mm | Φ65 mm |
| Φ102 mm* | Φ65 mm | |
| HQR-250/3 NEO | Φ80 mm | Φ65 mm |
| Φ80 mm* |
* Opțional
Obțineți o productivitate și mai mare prin automatizare
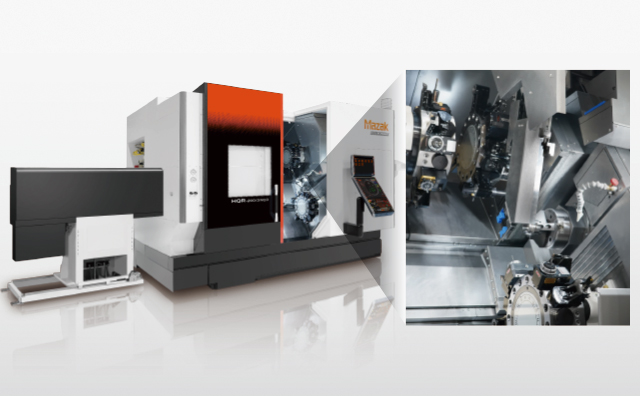
Sunt disponibile opțional diverse sisteme de automatizare, precum alimentatoare de bare, dispozitive de descărcare a pieselor și roboți, pentru a asigura funcționarea automată pe termen lung.
Alimentator de bare și dispozitiv de descărcare a pieselor
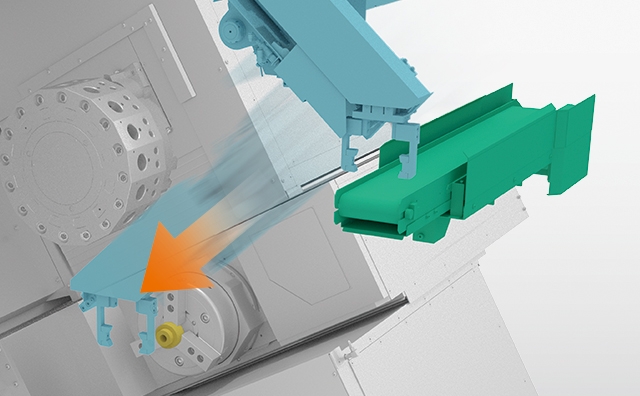
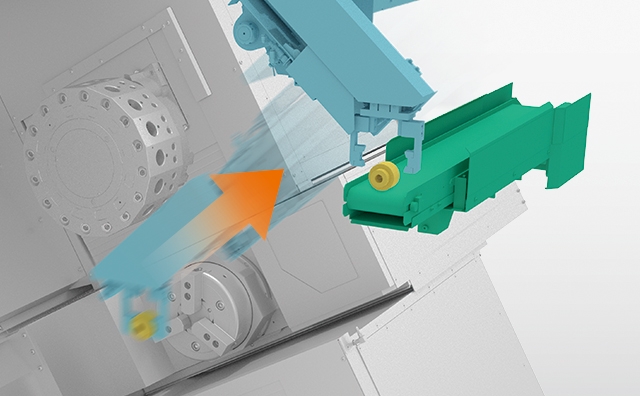
Funcționare eficientă, de la materialul din bare până la piesa finită. Prin utilizarea unui dispozitiv de descărcare a pieselor în locul colectorului automat de piese, piesa este scoasă din mașină fără a deteriora suprafața finisată de înaltă calitate.
- Pasul 1
- Pasul 2
Sistem CNC MAZATROL SmoothG3
Sistem CNC pentru prelucrare simultană pe 4 axe
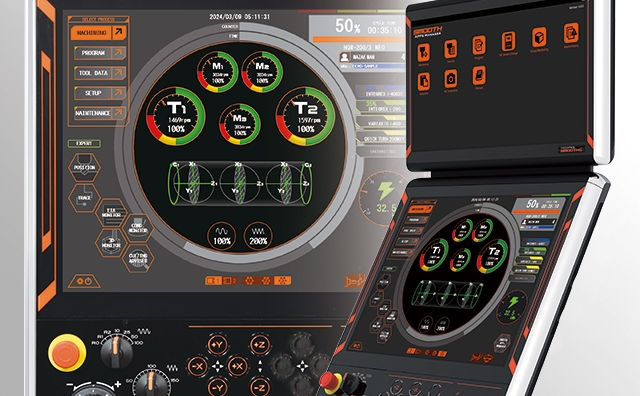
- Designul ecranului, optimizat pentru operarea tactilă, accelerează sarcini precum programarea și editarea.
Ecranul dedicat pentru 3 turele facilitează prelucrarea complexă.
- Mișcările complexe ale celor trei turele sunt susținute de diverse funcții de verificare a interferențelor, pentru a asigura o funcționare în condiții de siguranță.
Interfață pentru o utilizare mai ușoară
Ecran tactil mare pentru o utilizare intuitivă
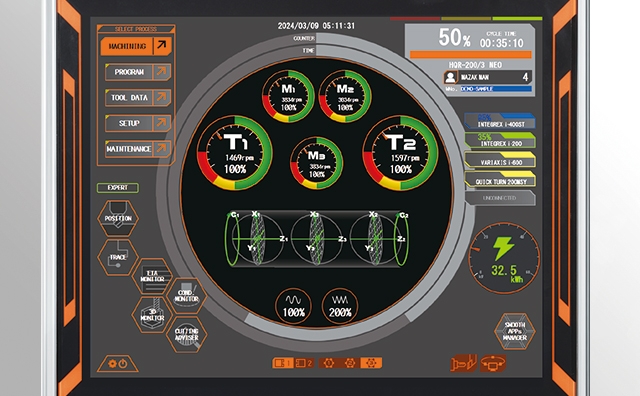
Prelucrare extrem de eficientă, cu 3 turele, ecran dedicat și funcții de asistență
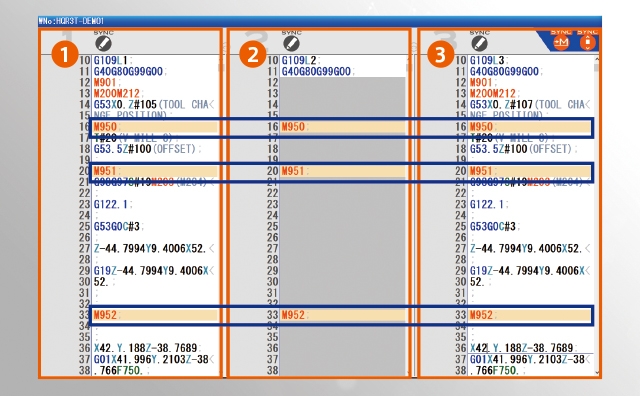
Afișajul împărțit în trei coloane facilitează verificarea funcționării fiecărei turele. Ecranul de programare EIA/ISO afișează pozițiile comenzilor în așteptare una lângă alta, permițând o editare intuitivă și ușoară a programului.
Diverse funcții de verificare a programului
Verificarea programelor este dificilă și în cazul mașinilor cu trei turele, din cauza complexității mișcărilor turelelor, ceea ce îngreunează menținerea sincronizării între turelele individuale.
Aceste funcții permit verificarea programului fără a perturba sincronizarea turelelor.
Prelucrarea Virtuală
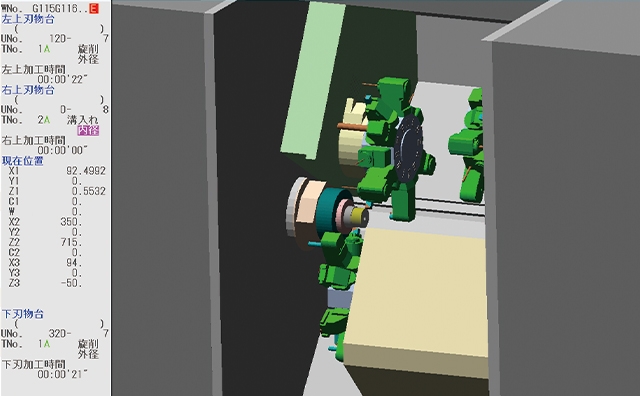
Simularea precisă în același mediu de funcționare ca și mașina ne permite să verificăm în prealabil forma piesei prelucrate și eventualele interferențe.
Acest lucru permite desfășurarea unor operațiuni extrem de productive încă de la prima piesă produsă.
”Safety Shield” - Scut de siguranță
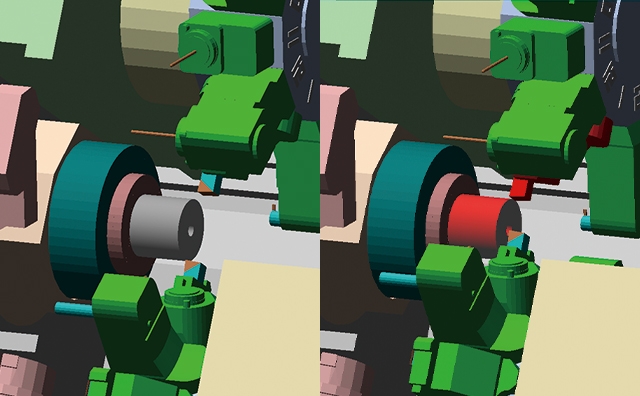
Chiar și atunci când axele sunt deplasate manual în timpul operațiunilor de configurare, modelul 3D afișat pe ecranul NC verifică dacă există coliziuni și avertizează operatorul pentru a preveni coliziunile mașinii.
Execuție bloc cu bloc între secțiunile programului
Când o turelă finalizează un proces, toate turelele aflate în funcțiune se opresc simultan, chiar dacă momentul de finalizare a blocului diferă de la o turelă la alta.
Funcția de execuție bloc cu bloc între grilele programului garantează sincronizarea turelelor, evitând coliziunile și eliminând întreruperile de producție cauzate de lipsa sincronizării programelor.
Cu funcția de execuție bloc cu bloc între grilele programului
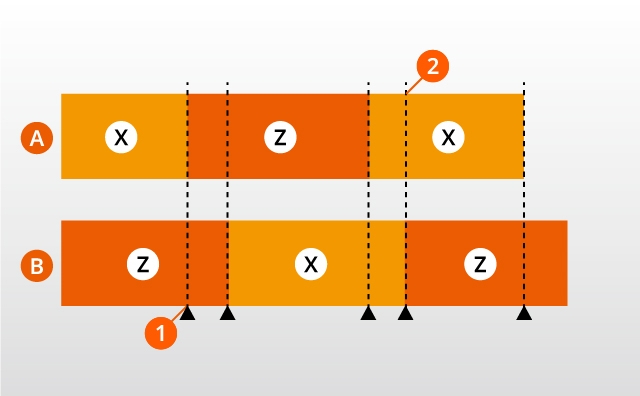
A: Turela A
B: Turela B
1: Când avansul pe axa X al turelei B ajunge la ▲, turela A se oprește și ea.
2: Când avansul pe axa X al turelei A ajunge la ▲, se oprește și turela B.
▲: Oprire operațiune
Fără funcția de execuție bloc cu bloc între grilele programului
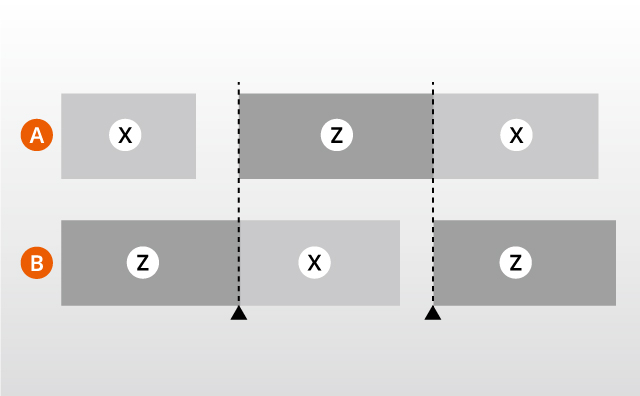
A: Turela A
B: Turela B
▲: Oprire operațiune
Suprascrierea funcționării sincronizate
Funcția de suprascriere permite ajustarea duratei de execuție a programului, acționând atât asupra timpului de prelucrare al turelelor, cât și asupra timpilor de așteptare. În acest fel, programul poate fi rulat eficient fără a perturba sincronizarea dintre turele. Acest lucru permite efectuarea unor verificări ale interferențelor cu o precizie ridicată.
Cu suprascrierea funcționării sincronizate (50%)
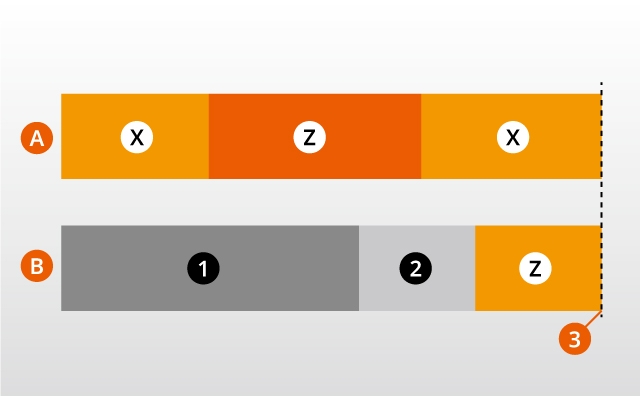
A: Turela A
B: Turela B
1: Autonomie (timp de așteptare)
2: Funcții auxiliare
3: Fără probleme de sincronizare între programe
Fără funcția de suprascriere a funcționării sincronizate (50 %)
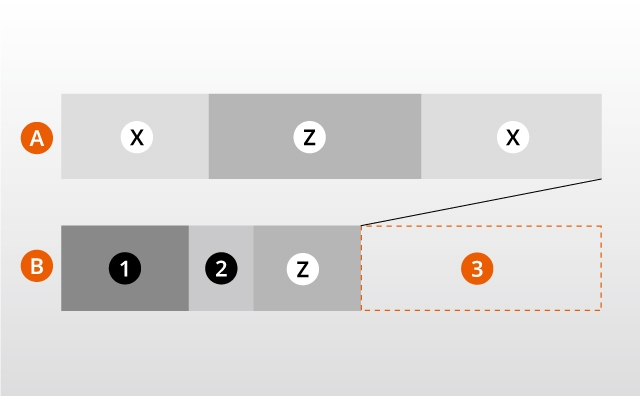
A: Turela A
B: Turela B
1: Timp de așteptare (timp de standby) Nicio modificare a duratei
2: Funcții auxiliare
3: S-a produs o desincronizare între programe.
Operare prin roata de impulsuri manuală
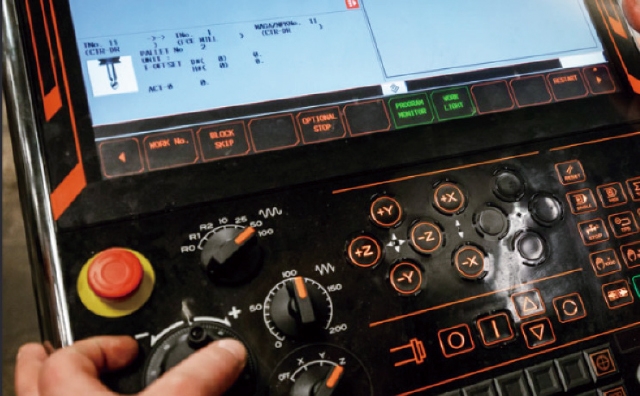
Programul de prelucrare poate fi executat la orice viteză prin rotirea manuală a roții electronice a sistemului CNC. Se pot verifica cu atenție poziția de apropiere și punctele în care este probabil să apară interferențe.
HQR-200/3 NEO
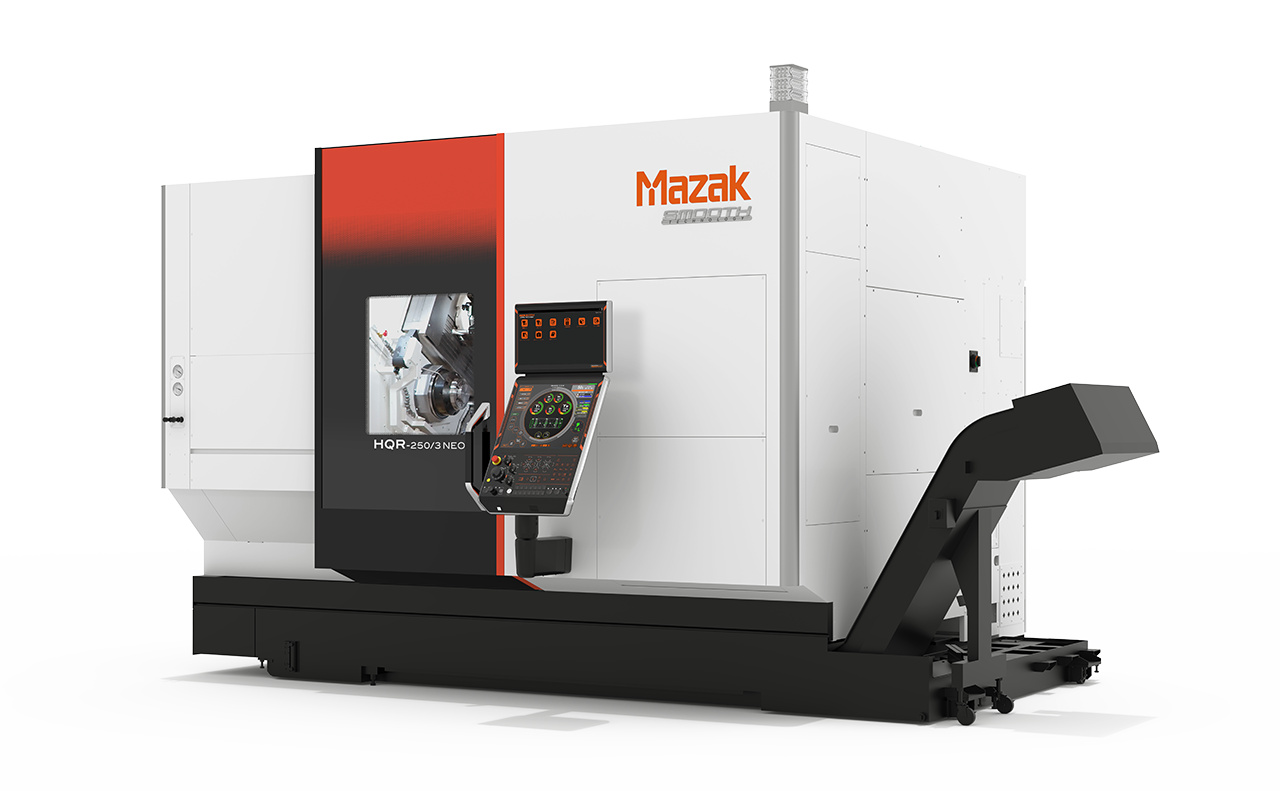
HQR-250/3 NEO
| Alezajul arborelui | Φ91 mm |
| Dimensiunea universalului | 10″ |
| Diametru maxim de prelucrare | Φ320 mm |
| Lungime maximă de prelucrare | 860 mm |