

| Dimensiunea universalului | 8″ |
| Diametru maxim de prelucrare | Φ670 mm |
| Lungime maximă de prelucrare | 1011 mm / 1519 mm |
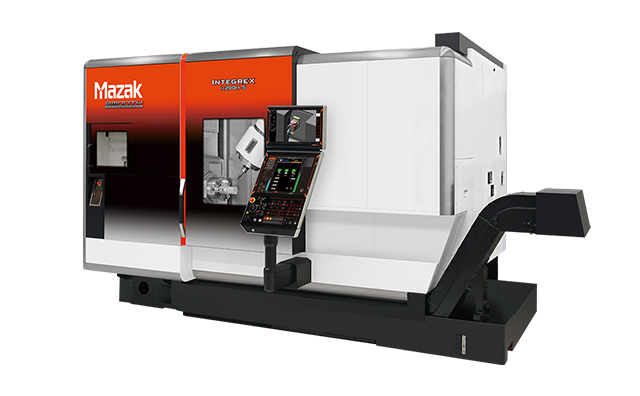
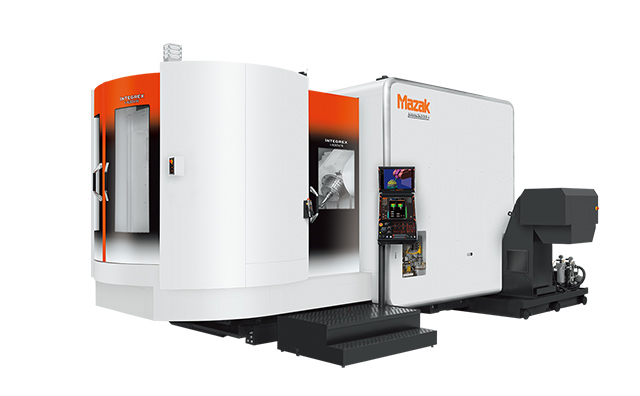
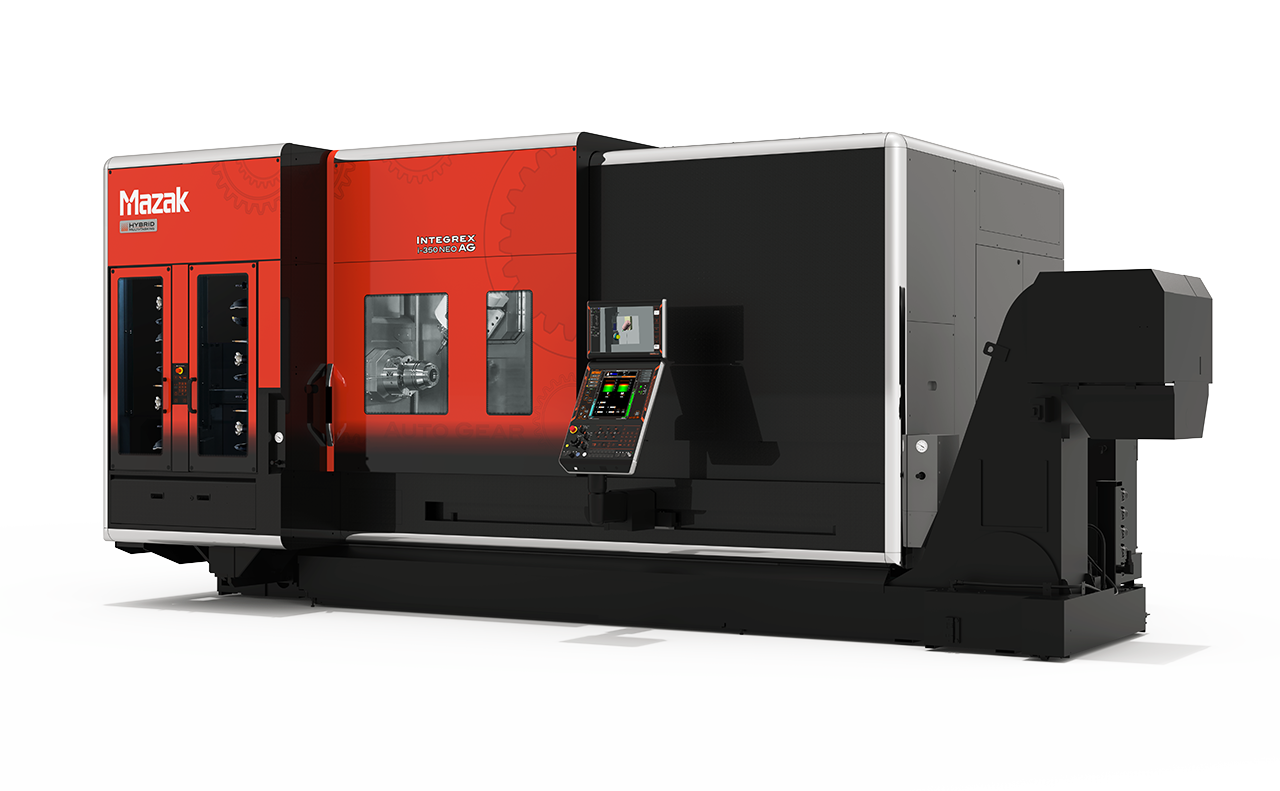
Centre de Prelucrare Multifuncționale
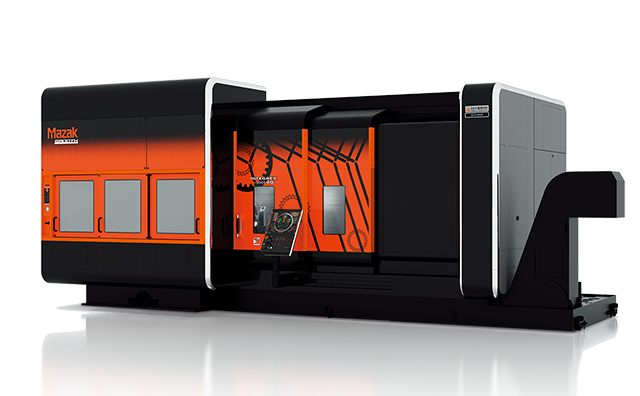
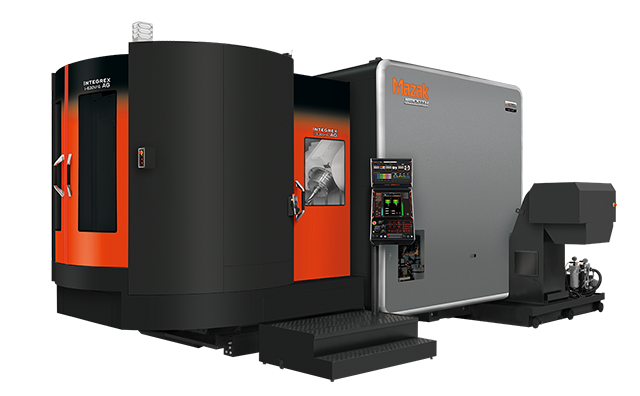
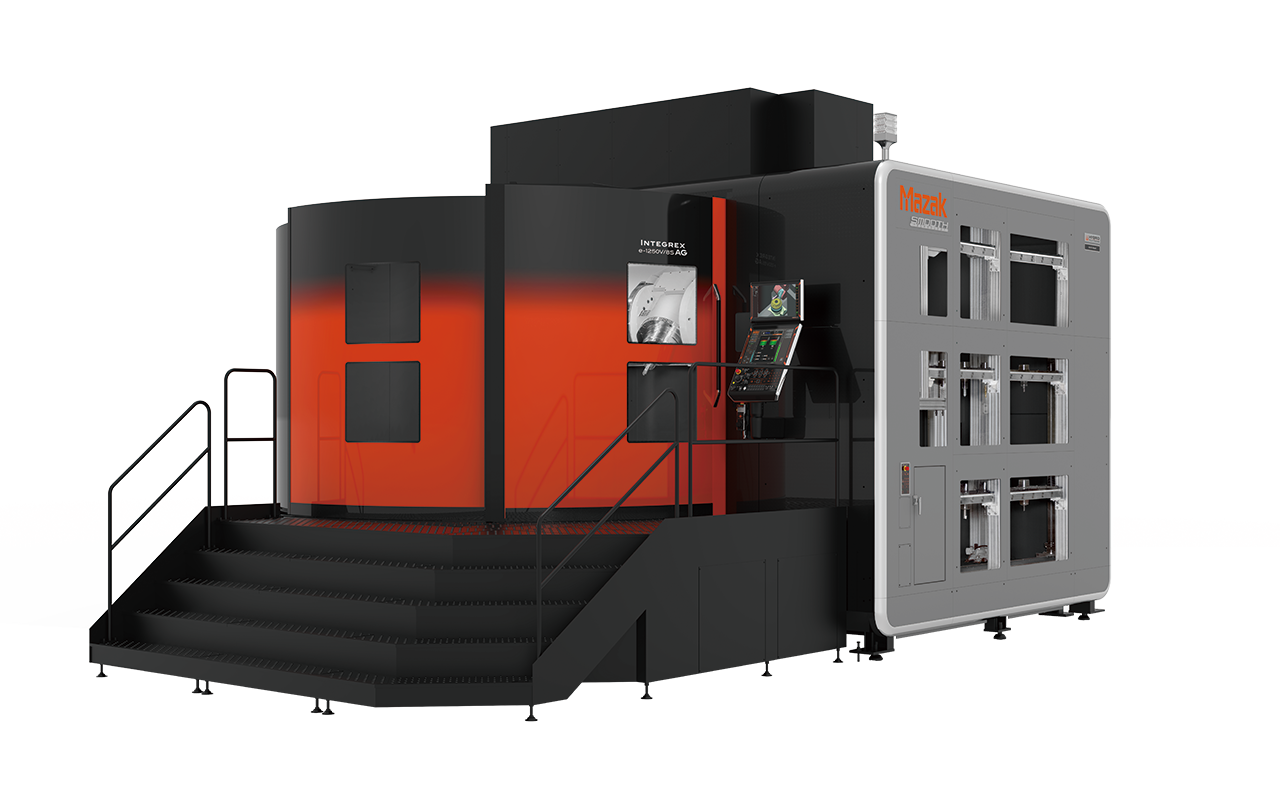
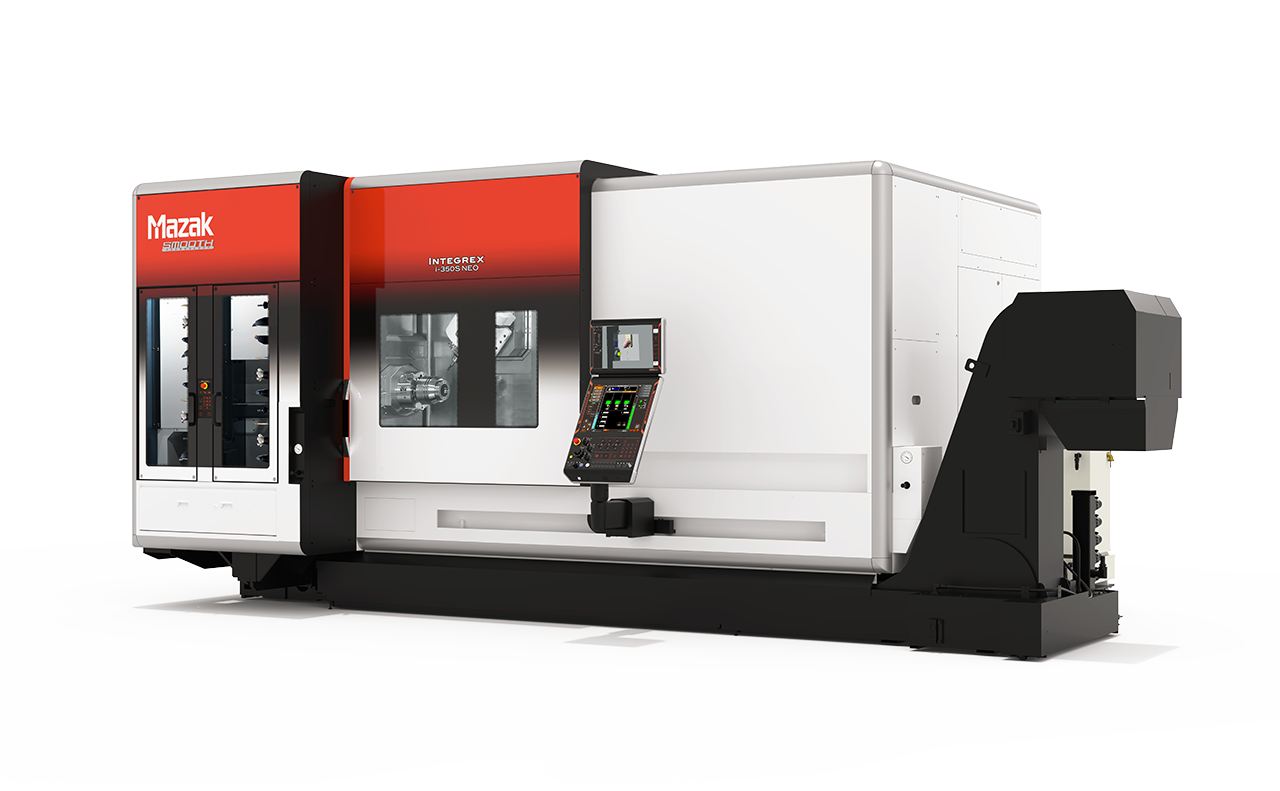
INTEGREX AG
Centre de Prelucrare Hibride Multifuncționale cu prelucrare și măsurare a roților dințate
- Integrarea proceselor de prelucrare a roților dințate pentru prelucrare de înaltă precizie și reducerea timpului de procesare
- Trei tipuri de metode de prelucrare a roților dințate (danturare prin skiving, frezare cu freză melc și frezare cu freză deget) sunt integrate pentru a satisface diverse nevoi, de la producție diversificată, în serii mici până la producția de masă.
- Programarea conversațională pentru traiectoriile sculelor de așchiere și măsurare poate fi realizată cu ușurință într-o perioadă scurtă de timp
Diametru maxim de prelucrare
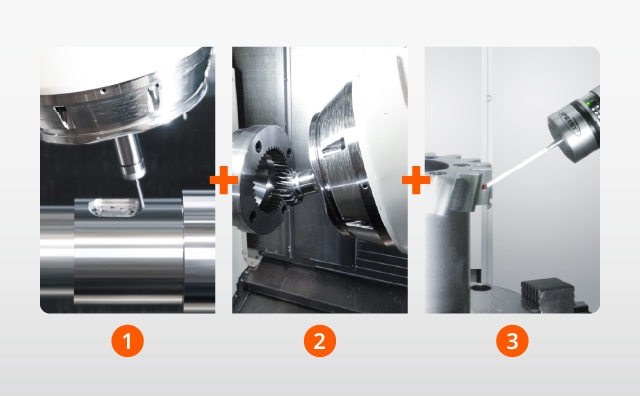
Combinația INTEGREX cu prelucrarea și măsurarea roților dințate
Seria INTEGREX AG efectuează strunjire, frezare, prelucrare pe 5 axe și prelucrare a roților dințate
Trei metode de prelucrare a angrenajelor - danturare prin skiving, frezare cu freză melc și frezare cu freză deget - sunt integrate în această mașină unică. Aceasta răspunde cerințelor dumneavoastră de producție, de la prelucrări flexibile realizate cu freze deget universale până la producția de serie utilizând scule specializate. În plus, măsurarea roților dințate poate fi efectuată în mașină.
- 1: Prelucrare pe 5 axe
- 2: Prelucrarea roților dințate
- 3: Măsurarea roților dințate
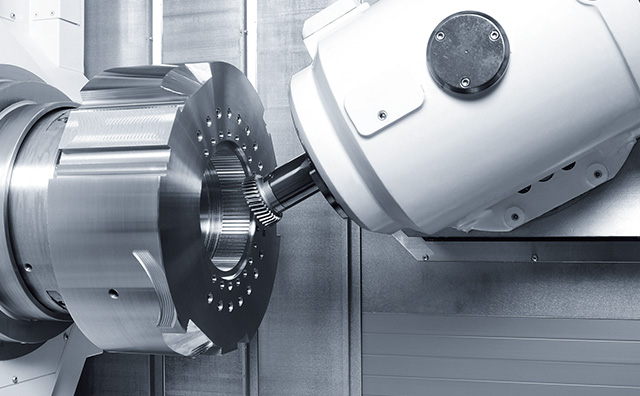
Produceți roți dințate fără o mașină dedicată de prelucrare a acestora
Danturare prin skiving
Productivitate îmbunătățită datorită procesului de prelucrare de mare viteză
- Prelucrarea roților dințate prin skiving de înaltă precizie, realizată cu tehnologia unică de control a sistemului INTEGREX AG.
- Precizia sincronizării rotaționale dintre arborele de strunjire și arborele de frezare este menținută chiar și la viteza maximă de rotație a fiecărui arbore.
- Prelucrare prin skiving a roților dințate poate fi efectuată folosind o freză cu diametru mic și o piesă de prelucrat cu diametru mic sau folosind o freză din carbură
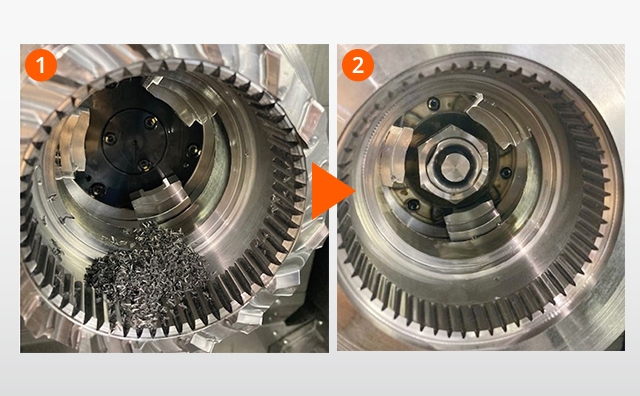
Sistem de răcire cu jet pentru universal (opțional)
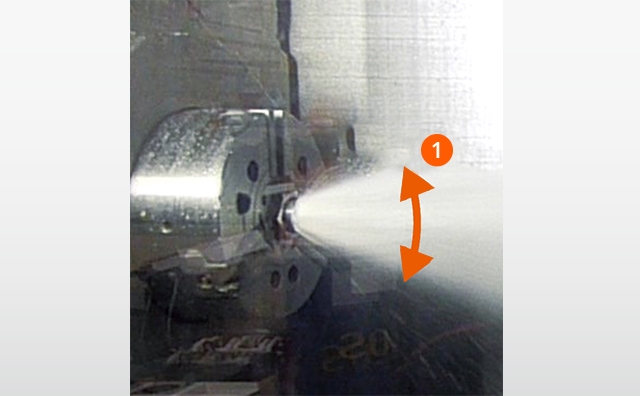
Sistemul de răcire cu jet prin universal reduce pătrunderea așchiilor în suprafața de danturat în timpul prelucrării roților dințate interioare prin skiving și prelungește durata de viață a sculei. Reglarea duzei permite rotirea unghiului de dispersie între 40° și 95°.
2: Prelucrare cu sistem de răcire cu jet pentru universal
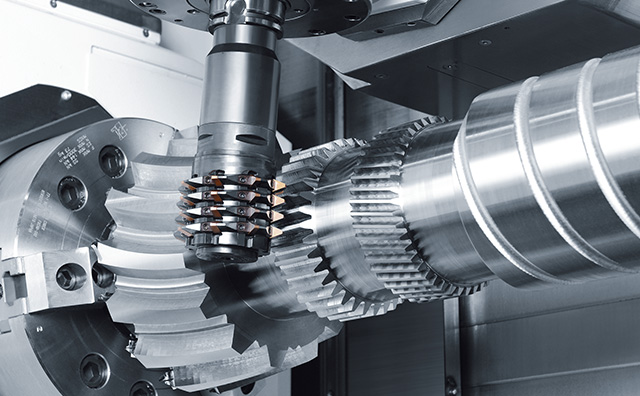
Frezare cu freză melc (Hobbing)
Precizie de prelucrare conform clasei ISO 7
Smooth Gear Hobbing, softul de asistență pentru programarea prelucrării roților dințate, este echipat cu o „funcție de deplasare axială a frezei” care deplasează punctul de prelucrare al frezei pentru fiecare trecere, prelungind ciclul până când freza trebuie reascuțită și o „funcție de modificare a înclinării danturii” care ajustează punctul de contact al dintelui roții dințate prelucrate.
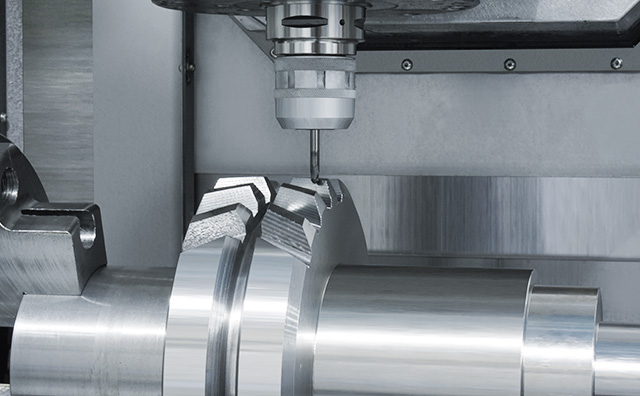
Frezare cu freză deget
Prelucrarea roților dințate poate fi realizată utilizând freze deget disponibile comercial.
Chiar dacă nu sunt disponibile scule specializate, cum ar fi frezele melc, frezele deget pot fi folosite ca înlocuitori pentru a prelucra forma dinților.
Folosind softul Smooth Gear Milling, dinții roților dințate pot fi tăiați unul câte unul cu ajutorul unor freze deget comerciale. Mașina este echipată cu o «funcție de corecție a profilului dintelui» și o «funcție de corecție a direcției danturii», pentru ajustarea contactului dintre dinți al angrenajului prelucrat. Funcția de înaltă precizie a mașinii atinge o precizie de prelucrare de clasa ISO 5.
Reducerea timpului de prelucrare
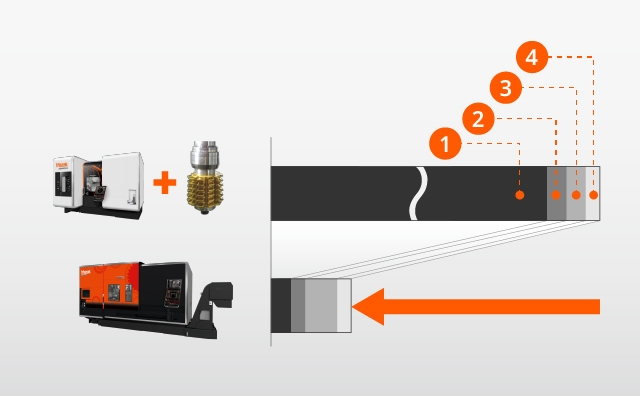
Comparație între danturarea cu freză melc (hobbing) realizată pe o mașină multifuncțională și frezarea danturii cu freză deget pe un INTEGREX AG.
În cazul prelucrării pieselor în producția cu diversitate mare și volum redus, sculele specializate, cum ar fi frezele melc, necesită mult timp doar pentru pregătirea sculelor și a dispozitivelor de fixare. INTEGREX AG poate prelucra o gamă variată de roți dințate utilizând freze deget disponibile comercial, reducând astfel semnificativ timpul total de fabricație.
1: Pregătirea sculelor și a dispozitivului de fixare
2: Programare
3: Prelucrarea roților dințate
4: Prelucrare
Poziționarea danturii pentru alinierea în fază a altor elemente prelucrate.
Poziționarea radială a danturii pentru aliniere în fază.
După prelucrarea danturii prin skiving sau cu freză melc (hobbing), este identificată poziția unghiulară centrală a spațiului dintre dinți. Pe baza unghiurilor de fază identificate, mașina poate automatiza operațiile ulterioare, inclusiv prelucrarea canalului de pană, găurirea și debavurarea cu o freză sferică. Unghiul central al spațiului dintre dinții danturii este identificat pe fața frontală sau pe cercul de cap al danturii, determinând totodată prezența sau absența dinților. Precizia reală de identificare este de 0,005° (16 μm pe un cerc cu diametrul de 360 mm). Poziția palpatorului și direcția de avans a acestuia, fără riscul de interferențe, pot fi configurate în funcție de forma piesei vizate și de punctele de contact ale palpatorului.
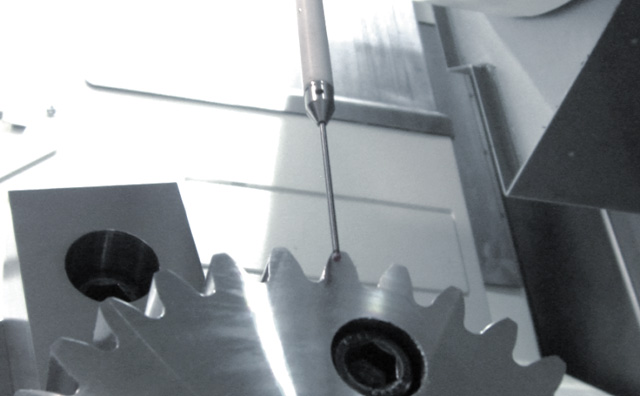
Susținerea producției de înaltă calitate cu măsurători ale pasului folosind un palpator de contact
Măsurarea pasului
După prelucrare, măsurătorile pasului se efectuează folosind un palpator de contact. Pe lângă eroarea de pas individuală, eroarea cumulată de pas și bătaia radială a spațiilor dintre dinți, este calculat și centrul cercului de divizare.
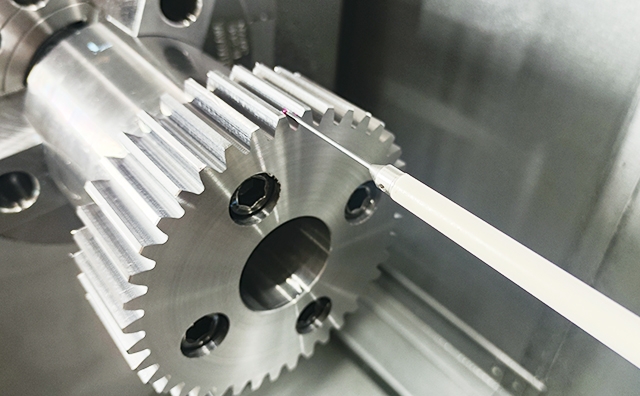
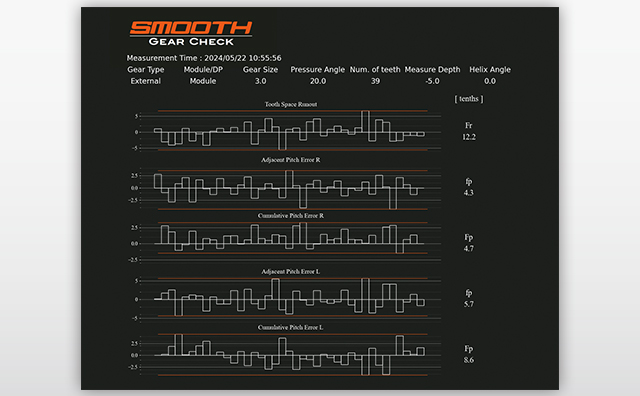
Scanarea flancurilor danturii este disponibilă opțional. Vizualizați flancurile danturii prelucrate prin măsurarea profilului și a direcției danturii.
Măsurarea profilului danturii și a direcției danturii *
Profilul danturii și direcția danturii sunt măsurate imediat după prelucrare, prin montarea palpatorului de scanare.
Numărul operațiilor de setare necesare pentru transportul piesei prelucrate la mașina de măsurare 3D pentru inspecție și apoi înapoi la INTEGREX pentru prelucrări suplimentare este redus.
Rezultatele măsurătorilor sunt afișate pe ecranul MAZATROL SmoothAi, iar suprafața danturii poate fi vizualizată.
*Opțiune
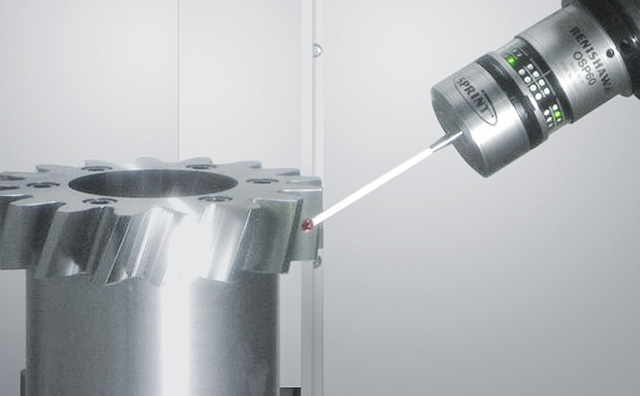
Măsurarea suprafeței danturii cu ajutorul unui palpator de scanare.
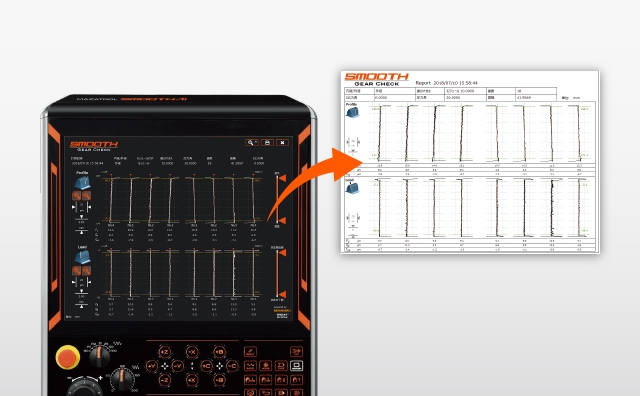
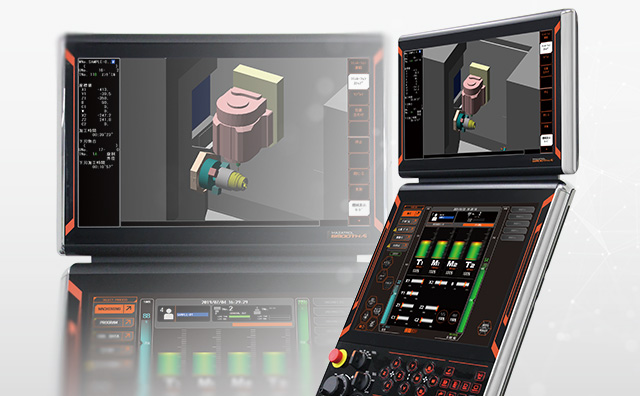
MAZATROL SmoothAi afișează rezultatele măsurătorilor
Rezultatele măsurătorilor de pe afișajul CNC pot fi exportate ca imagine (fișier PNG) cu o singură atingere.
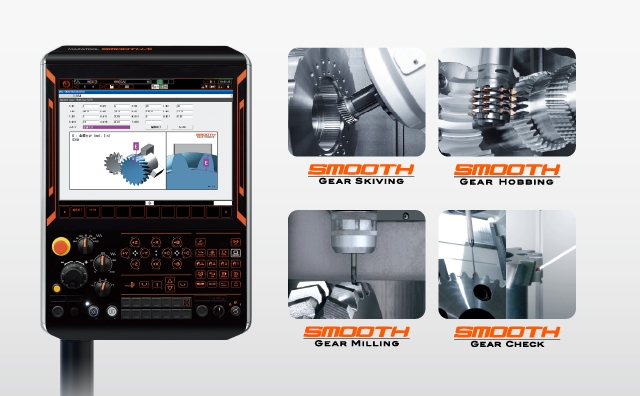
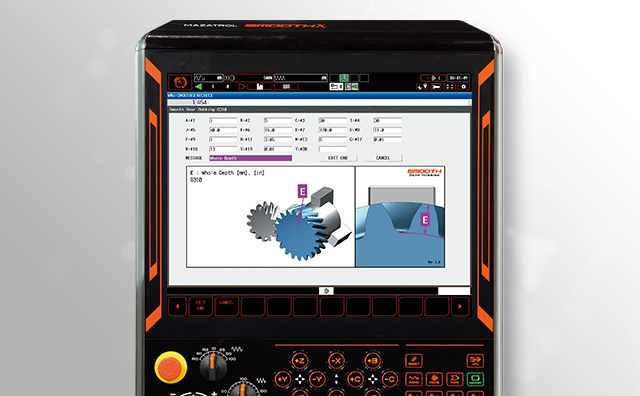
Programare conversațională pentru prelucrarea și măsurarea roților dințate de înaltă precizie
Programele sunt create ușor și rapid prin simpla introducere a diferiților parametri și a vitezelor de avans indicate în desen, urmărind în același timp ghidarea grafică. Acest soft de suport creează programe dedicate în cod G și generează automat trasee de prelucrare și măsurare. Prelucrarea roților dințate și măsurarea se efectuează prin apăsarea butonului de pornire a ciclului.
Comparație cu metodele convenționale de prelucrare
Fără ”Smooth Gear Milling” (opțional)
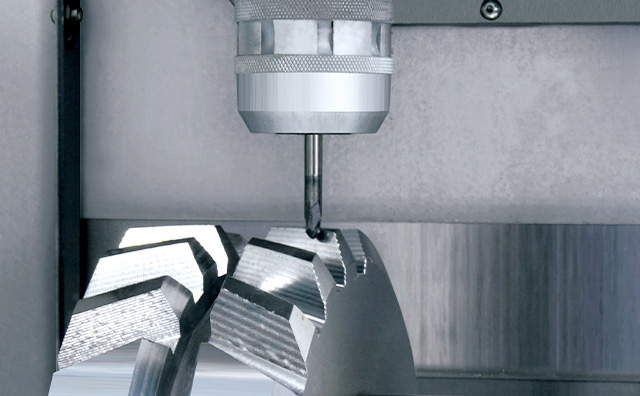
- pas-1
- pas-2
- pas-3
- pas-4
Cu ”Smooth Gear Milling” (opțional)
Doar introducerea informațiilor necesare și a condițiilor de prelucrare în sistemul CNC este necesară pentru a începe prelucrarea.
- pas-1
- pas-2
- pas-3
- pas-4