

| Alezajul arborelui | Φ61 mm |
| Dimensiunea universalului | 6″ |
| Diametru maxim de prelucrare | Φ245 mm |
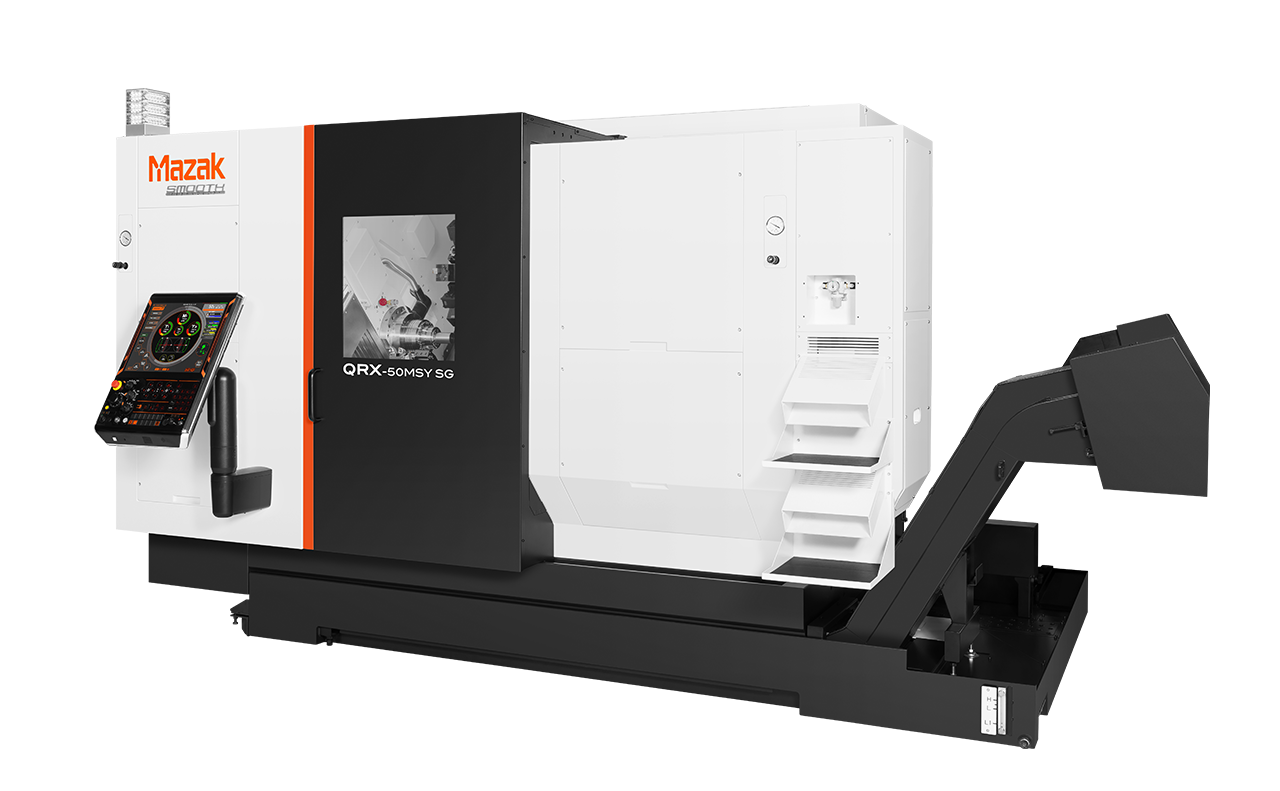
Centre de Strunjire CNC
QRX
Centre compacte de strunjire CNC cu 2 turele
- Turelele superioară și inferioară permit o reducere semnificativă a timpului de ciclu
- Programare simplă a așchierii echilibrate și a prelucrării simultane a pieselor din stânga și din dreapta cu ajutorul programării conversaționale MAZATROL.
- O gamă largă de opțiuni de automatizare pentru creșterea productivității, inclusiv alimentatoare de bare, descărcătoare pentru piese și colector automat pentru piese
Dimensiunea universalului
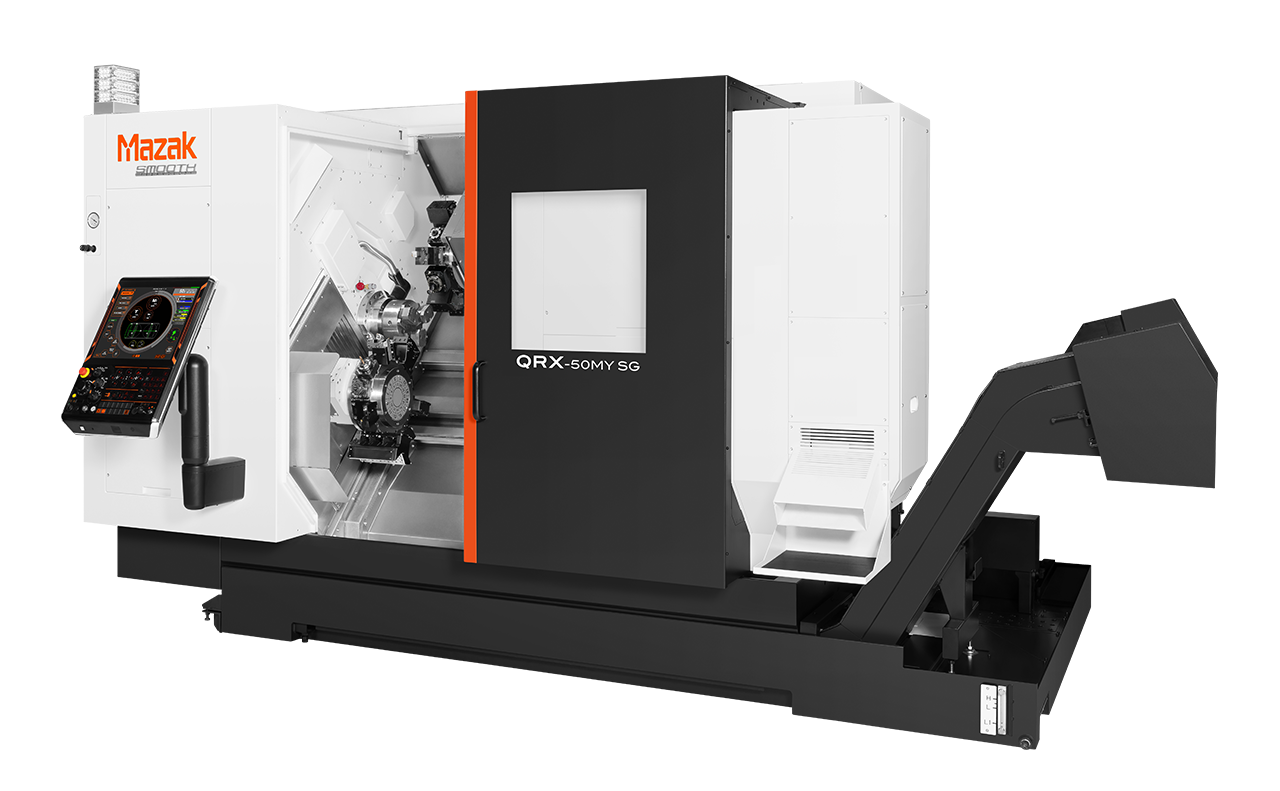
QRX-50 SG, QRX-50MY SG
(Configurație cu păpușiă mobilă.)
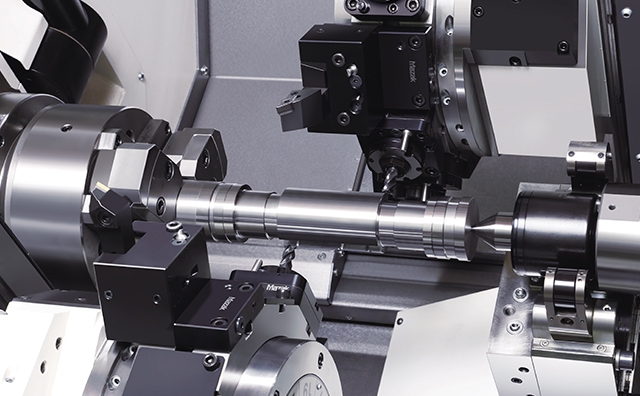
Prelucrarea simultană cu turelele superioară și inferioară permite prelucrarea eficientă în serie a pieselor de tip arbore.
QRX-50MS SG, QRX-50MSY SG
(Specificație cu arbore secundar.)
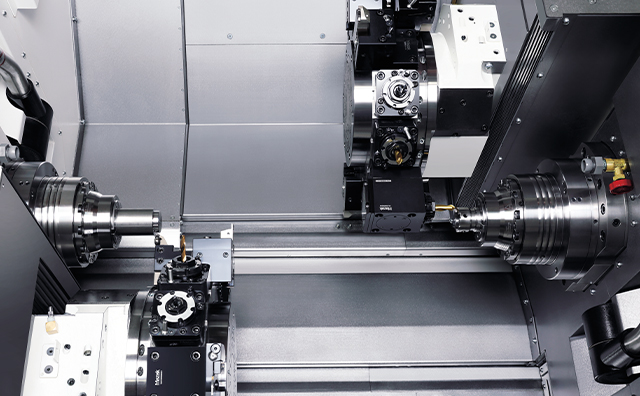
Construcția mașinii cu 2 turele și 2 arbori permite prelucrarea simultană pe partea stângă și dreaptă, facilitând producția eficientă în serie a pieselor in formă de bare.
Capacitate de prelucrare din bară
| Model de mașină | Arborele principal | Arborele secundar |
|---|---|---|
| QRX-50 SG, QRX-50MY SG | Φ52 mm | - |
| QRX-50MS SG, QRX-50MSY SG | Φ52 mm | Φ52 mm |
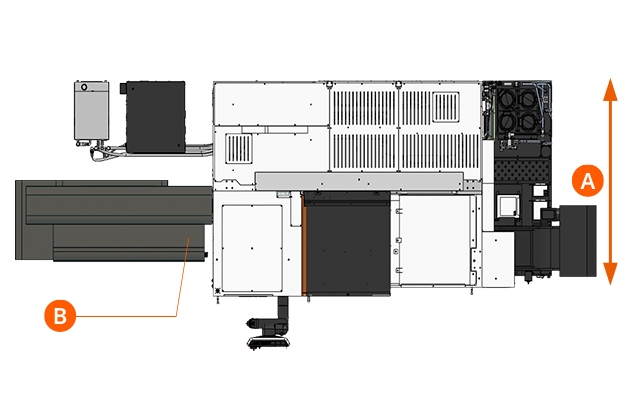
Design care economisește spațiu
Design compact, conceput pentru a utiliza eficient spațiul disponibil la sol; amplasarea optimizată, inclusiv a alimentatorului de bare, permite obținerea celei mai mici lățimi din clasa sa.
Urmărește o productivitate și mai mare prin automatizare
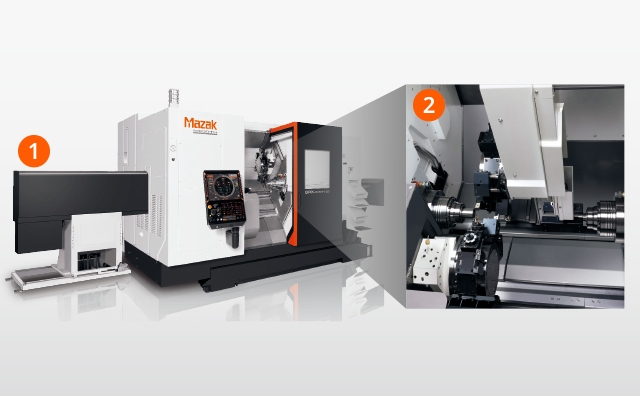
O varietate de echipamente de automatizare, cum ar fi alimentatoare de bare, descărcătoare de piese și un colector automat de piese, sunt disponibile opțional, permițând operarea automată pe termen lung.
Alimentator de bare și descărcător de piese
(QRX-50MS SG, QRX-50MSY SG)
În timp ce se prelucrează cu arborele principal, produsul finit de pe arborele secundar este scos din mașină, permițând o funcționare automată continuă fără a afecta timpul de ciclu al mașinii. Configurația sistemului de descărcare a pieselor poate fi aleasă între varianta cu braț de preluare și varianta cu recipient de colectare.
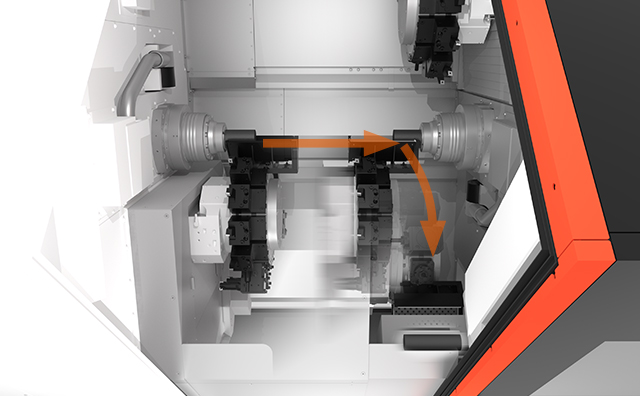
Colector automat de piese
Recipientul atașat turelei inferioare este folosită pentru a transporta produsele finite de la primul arbore și al doilea arbore (pentru MS și MSY), precum și resturile de bară.
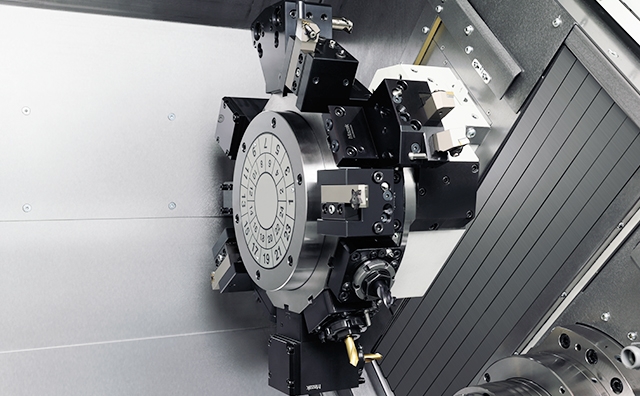
Turela cu tambur cu 12 poziții (24 poziții) ca echipament standard
Turela cu tambur cu 12 stații (24 de poziții) este proiectată pentru interferențe minime. Suportul de scule utilizează standardul BMT45. Suportul poate fi montat reversibil la 180°.
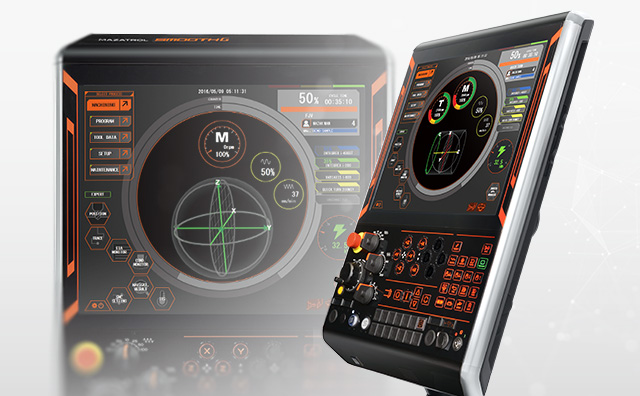
Sistemul CNC MAZATROL SmoothG
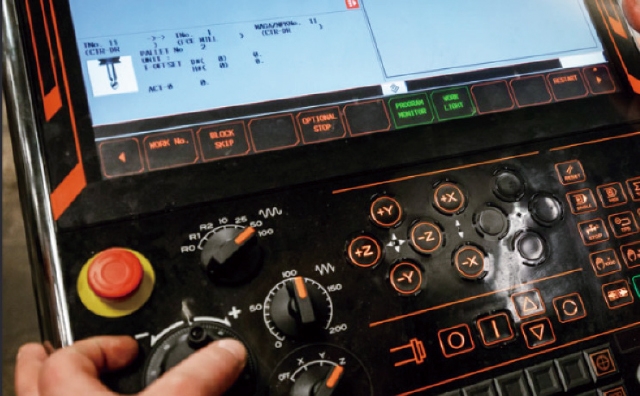
Ecran tactil mare pentru funcționare intuitivă
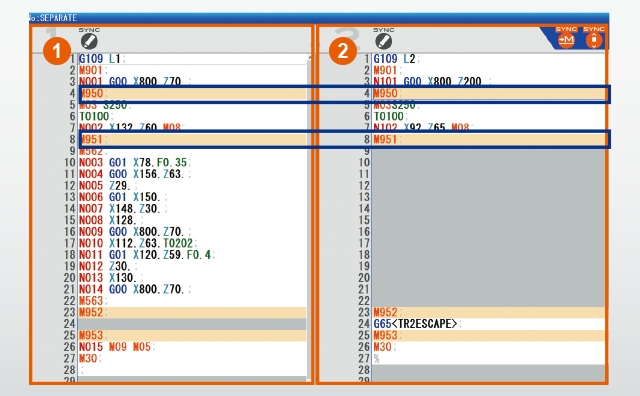
Prelucrare de înaltă eficiență cu afișaj dedicat și funcții de asistență pentru cele două turele.
Afișajul este împărțit în două coloane, facilitând confirmarea funcționării fiecărei turele. Ecranul de programare EIA/ISO afișează pozițiile comenzilor în așteptare una lângă alta, permițând editarea programului intuitivă și ușoară.
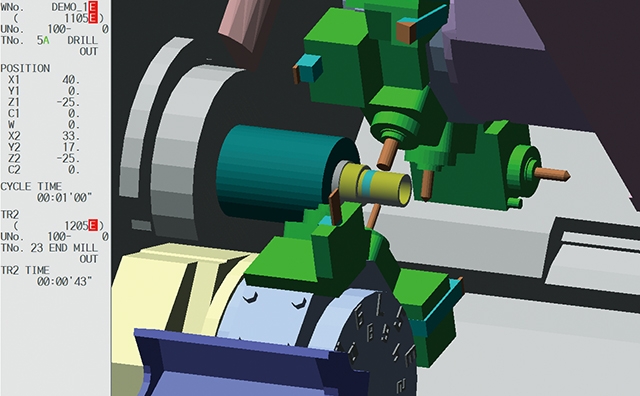
Diverse funcții de verificare a programelor
Prelucrarea Virtuală
Simularea precisă, realizată în același mediu de operare ca cel al mașinii, permite verificarea în prealabil a formei de prelucrare și a eventualelor interferențe. Acest lucru permite operațiuni extrem de productive încă de la prima piesă de producție.
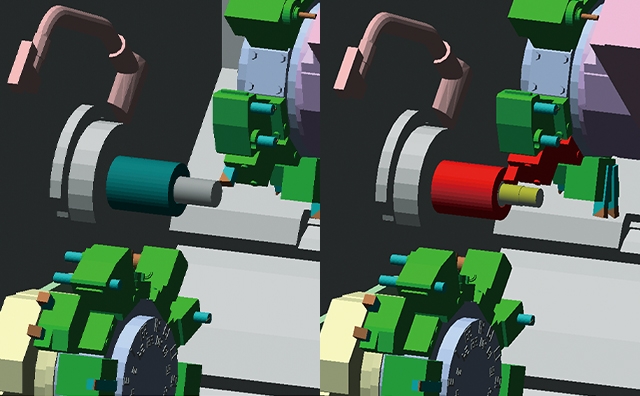
Scut de Siguranță ”Safety Shield”
Chiar și atunci când axele sunt deplasate manual în timpul operațiilor de pregătire, modelul 3D afișat pe ecranul NC verifică eventualele interferențe și avertizează operatorul pentru a preveni coliziunile în interiorul mașinii.
Executare bloc cu bloc între grile
Atunci când una dintre turele finalizează o operație, toate turelele aflate în funcțiune se opresc simultan, chiar dacă sfârșitul blocului de program este diferit pentru fiecare turelă. Această funcție de executare bloc cu bloc între grile asigură sincronizarea turelelor, prevenind interferențele și reducând timpii de nefuncționare cauzați de nesincronizarea programelor.
Suprascrierea funcționării sincronizate
Funcția Override permite ajustarea timpului de execuție al programului și se aplică atât timpilor de lucru ai turelelor, cât și timpilor de așteptare, asigurând desfășurarea programului fără perturbarea sincronizării dintre turele. Acest lucru permite verificări de interferență cu precizie ridicată.
Operare manuală cu generatorul de impulsuri (roata de mână)
Programul de prelucrare poate fi operat la orice viteză prin rotirea manuală a roții de mână a sistemului CNC. Poziția de apropiere și punctele unde este probabil să apară interferențe pot fi verificate cu atenție.