

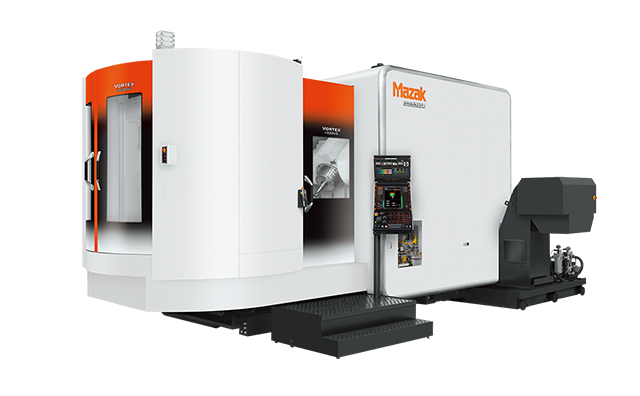
| Dimensiune palet | 630 mm × 630 mm |
| Coadă sculă (standard) | BT50, CAT No.50 |
| Viteza maximă a arborelui | 10000 min-1 |
| Dimensiunea maximă a piesei de prelucrat | Φ1050 mm × 1000 mm |
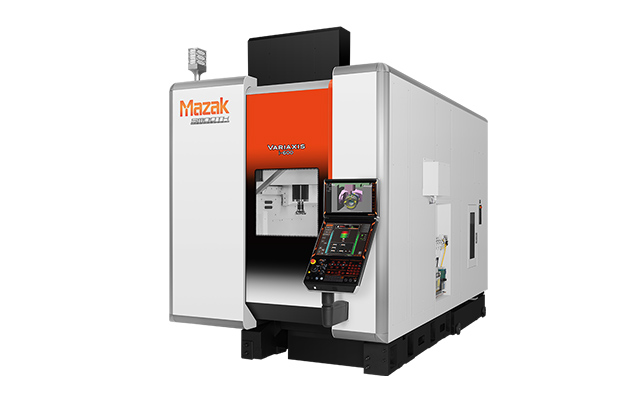
Centre de Prelucrare cu 5 axe
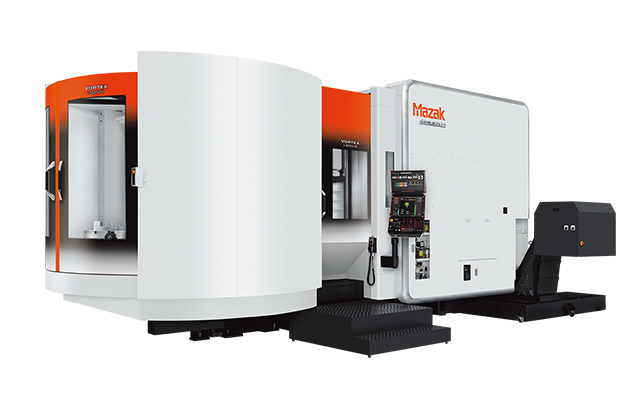
VORTEX i-V
Centre verticale de prelucrare pcu 5 axe potrivite pentru prelucrarea pe mai multe fețe / prelucrarea pe 5 axe a pieselor grele
- Prelucrarea pieselor, care anterior necesita mai multe operații, poate fi realizată dintr-o singură prindere. Aceasta nu doar reduce volumul producției în curs de execuție și timpul de fabricație, ci îmbunătățește și precizia prelucrării simultane.
- Pe lângă prelucrarea pe mai multe fețe, permite prelucrarea pe 5 axe a suprafețelor cu geometrie liberă.
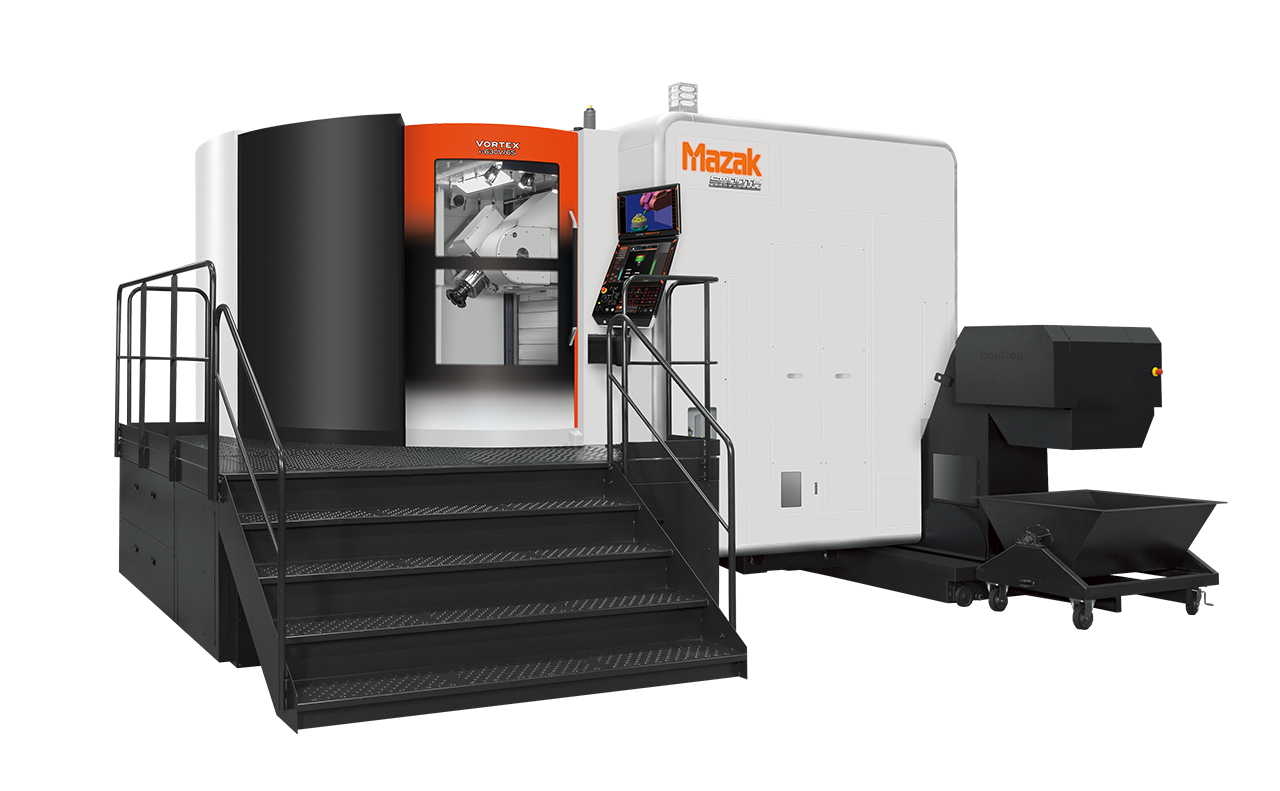
Dimensiune palet
Structură extrem de rigidă pentru prelucrare stabilă și de înaltă precizie
Funcționarea de înaltă precizie ca echipament standard
- Ghidajele liniare cu role cu rigiditate excelentă sunt utilizate pe axele X, Y și Z pentru a obține o tăiere puternică și o prelucrare de înaltă precizie.
- Camă cu role pe axa B
Eliminarea jocului mecanic asigură prelucrări de înaltă precizie și eficiență ridicată. (în intervalul de poziționare rotativă de 150°, precizia de poziționare este de două ori mai bună decât cerințele standardului ISO) - Angrenaj cu camă și role pe axa C
Masa rotativă NC utilizează un angrenaj cu camă și role pentru prelucrare de înaltă precizie pe perioade extinse de funcționare și poate fi indexată în trepte de 0,0001°. - Cuplare conică
Paletul și masa sunt fixate prin cuplaje conice pentru a asigura o rigiditate ridicată și o precizie repetabilă a poziționării la schimbarea paleților. - Structura înclinată pe axa Y
Structura înclinată a suprafeței de montare a ghidajului cu role pe axa Y asigură o prelucrare stabilă prin absorbția sarcinii așchietoare în timpul prelucrării.
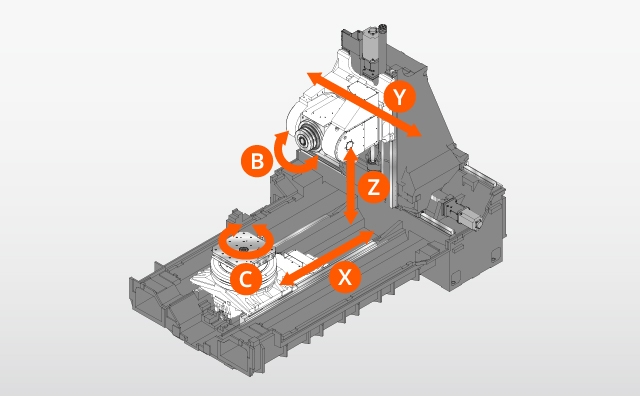
Performanță îmbunătățită a frezării pentru productivitate ridicată
Trei opțiuni de arbori de frezare sunt capabili să prelucreze o gamă largă de materiale, de la oțel la materiale neferoase
Arbore de frezare BT50, CAT No.50, 10000 min-1
Arborele standard este proiectat pentru aplicații precum fontă, oțel și materiale neferoase.
Realizează prelucrarea cu eficiență ridicată pentru o gamă largă de piese.
| Viteză maximă a arborelui | 10000 min-1 |
| Putere (40% ED / regim continuu) | AC 37 kW (50 HP) / AC 30 kW (40 HP) |
| Cuplu maxim (40% ED / regim continuu) | 353 Nm (36,0 kgf・m) / 248 Nm (25,3 kgf・m) |
Arbore de frezare BT50, CAT No.50, 5000 min-1 (Opțional)
Proiectat pentru prelucrare cu cuplu mare, cum ar fi prelucrarea de degroșare a fontei și a oțelului.
| Viteză maximă a arborelui | 5000 min-1 |
| Putere (40% ED / regim continuu) | AC 37 kW (50 HP) / AC 30 kW (40 HP) |
| Cuplu maxim (40% ED / regim continuu) | 715 Nm (73,0 kgf・m) / 525 Nm (53,6 kgf・m) |
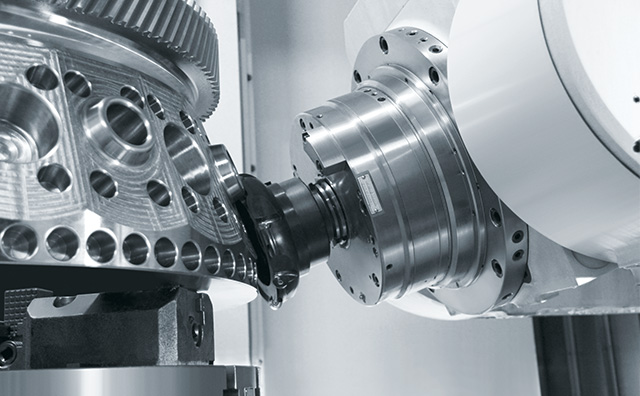
Arbore de frezare HSK-T100, 15000 min-1 (Opțional)
Asigură prelucrarea la viteze ridicate a materialelor neferoase și a materialelor greu prelucrabile. Acesta permite prelucrarea foarte eficientă a unei game variate de materiale.
| Viteză | 15000 min-1 |
| Putere (40% ED / regim continuu) | AC 56 kW (75 HP) / AC 45 kW (60 HP) |
| Cuplu maxim (40% ED / regim continuu) | 143 Nm (14,6 kgf・m) / 118 Nm (12,0 kgf・m) |
Arbore de frezare BBT50, HSK-T100, CAPTO C8 (Opțional)
Arbore principal de mare viteză, care utilizează portscule cu contact pe două fețe, pentru prelucrări cu rigiditate ridicată.
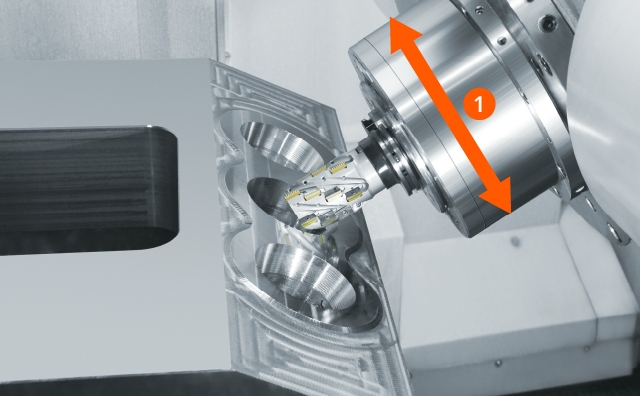
Proiectat pentru interferențe minime
Designul compact al capului arborelui principal de frezare reduce la minimum riscul de interferență cu piesa prelucrată. Aceasta nu numai că extinde zona de prelucrare, ci permite și utilizarea unor scule mai scurte, contribuind la creșterea performanței și preciziei prelucrării.
Prelucrare de înaltă precizie cu tehnologie avansată
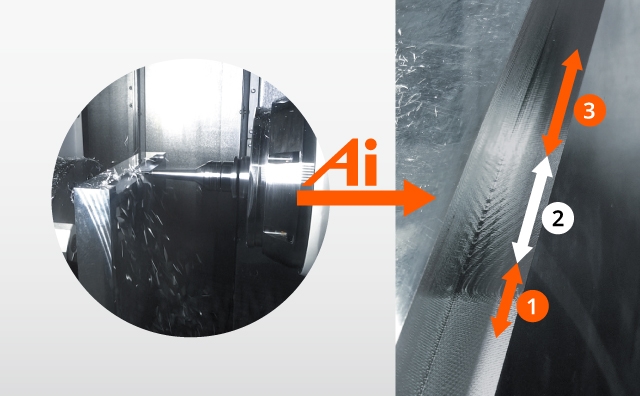
Arbore de frezare ”Smooth Ai” (Opțional)
Controlul adaptiv unic prin Inteligență Artificială de la Mazak îmbunătățește productivitatea și calitatea suprafeței prelucrate. Dacă în timpul frezării apar vibrații, senzorul de vibrații și sistemul de control adaptiv bazat pe AI modifică automat condițiile de prelucrare pentru a elimina aceste vibrații.
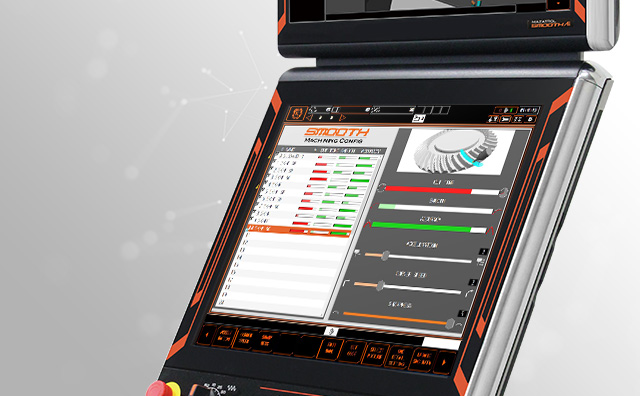
Funcția ”Smooth Machining”
Funcția de reglare a parametrilor de prelucrare
Caracteristicile prelucrării, inclusiv timpul de ciclu, calitatea suprafeței finite și geometria prelucrată, pot fi ajustate în funcție de cerințele materialului și de metoda de prelucrare. Deoarece operatorul poate ajusta și modifica cu ușurință setările, această funcție este deosebit de eficientă pentru contururi complexe ale pieselor, definite prin incrementări mici ale programului.
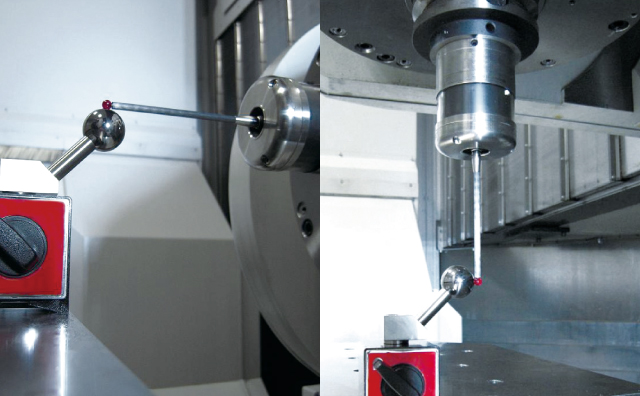
MAZA-CHECK
Calibrare pe 5 axe cu precizie ridicată
Pentru a garanta precizia prelucrărilor pe 5 axe, MAZA-CHECK măsoară și calibrează trei parametri esențiali: distanța dintre centrul arborelui principal de frezare și centrul de rotație al mesei (pe direcțiile X și Y), abaterea dintre centrul de rotație al axei B și centrul arborelui principal, precum și offsetul dintre centrul de rotație al axei B și fața frontală a arborelui principal de frezare. Acest proces de calibrare se realizează automat folosind o sferă standard, un palpator de contact* și o macrocomandă de măsurare.
- Este necesar palpatorul de contact de înaltă precizie de tip wireless RMP-600.
Dezvoltarea magaziei de scule pentru o varietate de piese și volume de producție.
Sistem de Transport al Sculelor
Utilizarea mașinii crește semnificativ odată cu timpul extins de funcționare automată. Numărul de scule stocate în magazia mașinii poate fi redus la minimum, iar sculele speciale pot fi partajate între mai multe mașini.
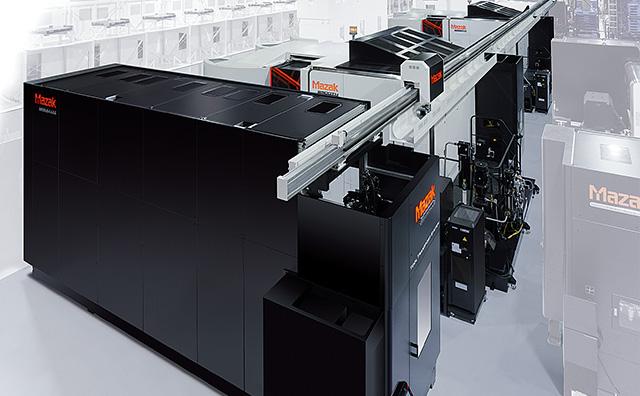
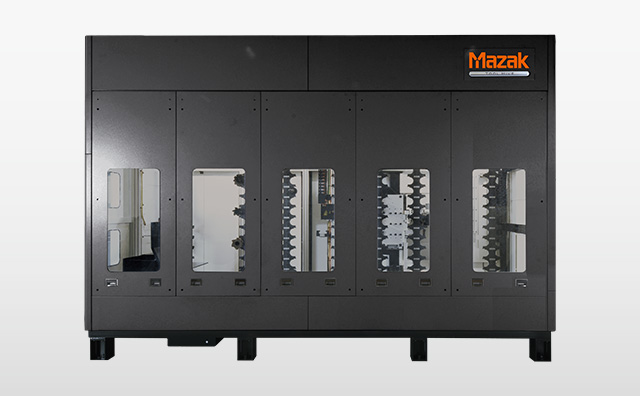
Magazia de scule ”TOOL HIVE”
TOOL HIVE poate stoca peste 240 de scule într-un spațiu mic. Operarea și editarea datelor sculelor poate fi efectuată pe panoul de control TOOL HIVE TERMINAL pentru a reduce timpul necesar pentru configurarea sculei.