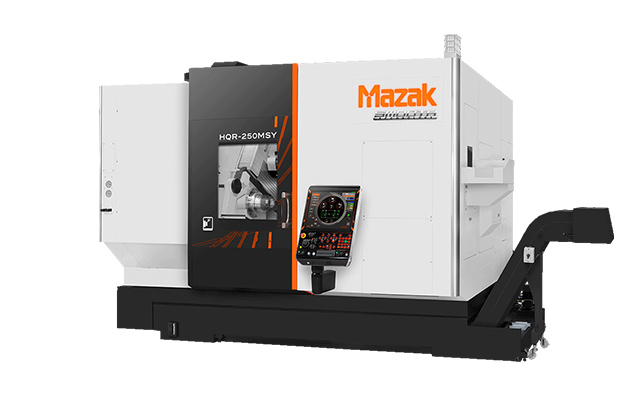
| Diâmetro do furo do Spindle | Φ76 mm |
| Diâmetro da Bucha | 8″ |
| Diâmetro máximo maquinável | Φ320 mm |
| Comprimento máximo maquinável | 860 mm |
Centros de Torneamento CNC
HQR NEO
Centros de torneamento CNC de alta eficiência com 3 torres e 2 Spindles
- Construção da máquina com 3 torres e 2 Spindles para tempos de ciclo mais rápidos
- Capacidade de trabalho com barras até Φ102 mm (opcional)
- Sistema de automação para diversas aplicações, desde peças fixadas em bucha até eixos
- O sistema CNC MAZATROL SmoothG3 para uma maquinação altamente eficiente com 3 turretas
Diâmetro da Bucha
Construção máquina para uma redução significativa do tempo de ciclo
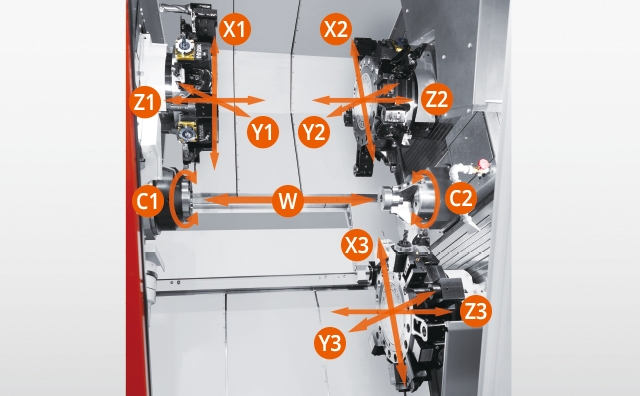
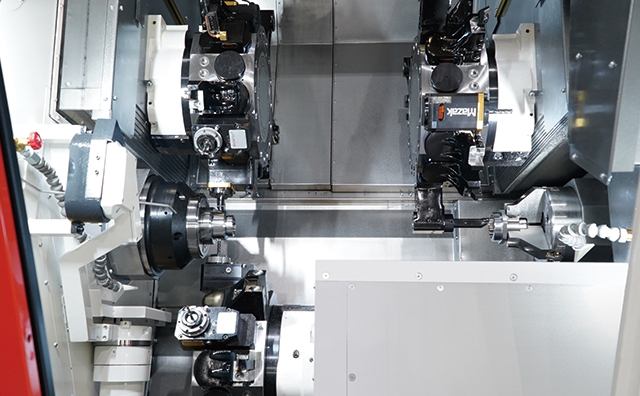
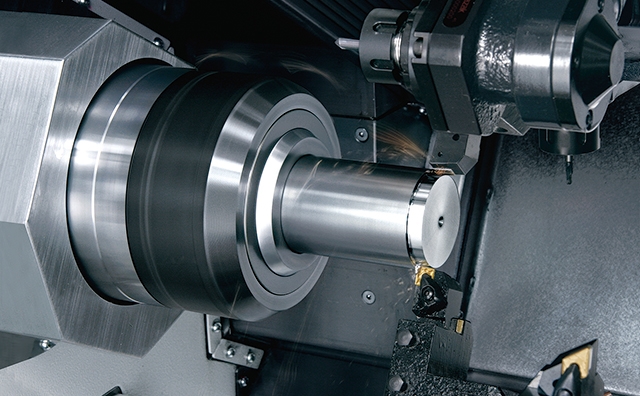
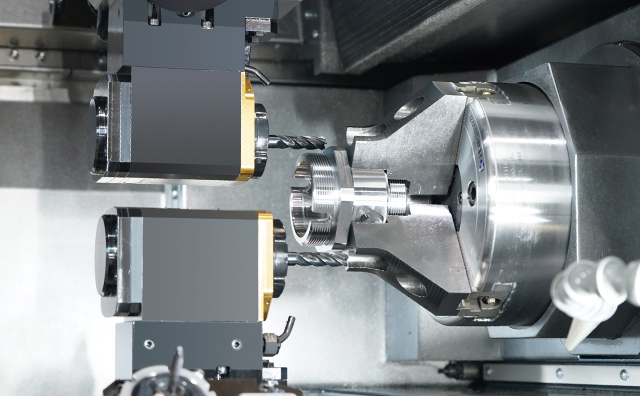
A estrutura exclusiva da máquina, com 3 turretas e 2 Spindles, permite a maquinação simultânea de duas peças, mantendo um corte equilibrado através das turretas superior e inferior.
Em peças em que existe uma diferença nas quantidades de maquinação entre a primeira e a segunda operações, a nossa máquina alcança uma melhoria significativa na produtividade, mesmo quando comparada com um TURNING CENTER CNC de 2 turretas e 2 Spindles.
Capacidade de trabalho da barra
Uma vez que tanto o Spindle principal como o segundo Spindle possuem furos de grande diâmetro, é possível maquinar uma vasta gama de barras.
| Modelo da máquina | Spindle | Sub-spindle |
| HQR-200/3 NEO | Φ65 mm | Φ65 mm |
| Φ102 mm* | Φ65 mm | |
| HQR-250/3 NEO | Φ80 mm | Φ65 mm |
| Φ80 mm* |
* Opcional
Procure ainda mais produtividade através da automação
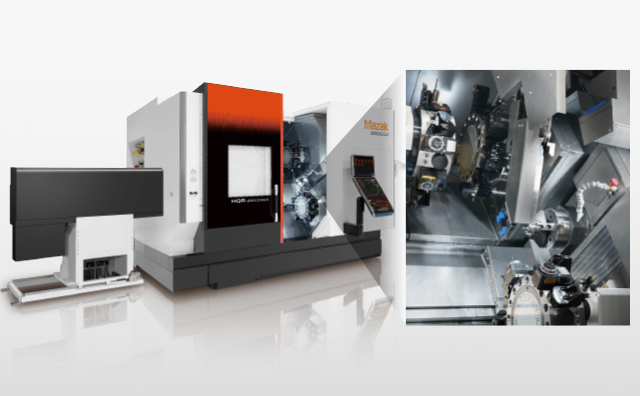
Estão disponíveis, a título opcional, diversos sistemas de automação, tais como alimentadores de barras, descarregadores de peças e robôs, para permitir o funcionamento automático a longo prazo.
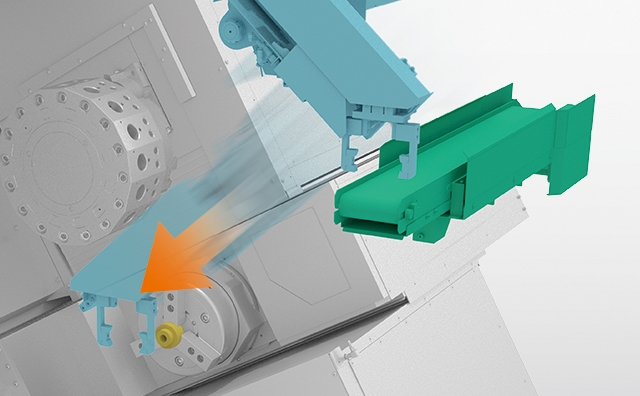
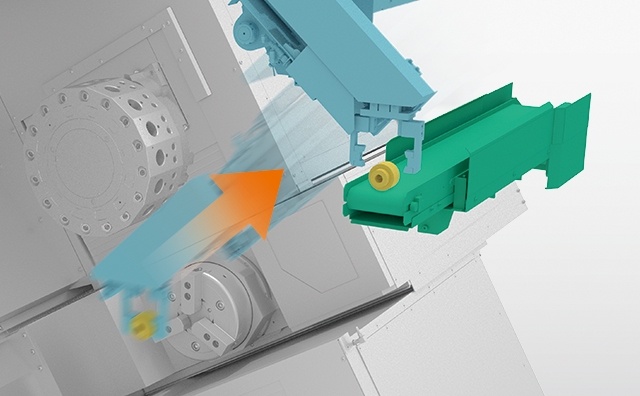
Alimentador de barras e descarregador de peças
Funcionamento eficaz, desde a barra de material até à peça acabada. Ao utilizar um descarregador de peças em vez do recolhedor automático de peças, a peça é retirada da máquina sem danificar a superfície com acabamento de alta qualidade.
- Passo 1
- Passo 2
Sistema CNC MAZATROL SmoothG3
Sistema CNC simultâneo de 4 eixos
- O design do ecrã, que tira partido do funcionamento tátil, agiliza tarefas como a programação e a edição.
A máquina com 3 torres dedicadas permitem maquinações complexas.
- Os movimentos complexos das três torres são apoiados por várias funções de verificação de interferências, a fim de garantir um funcionamento seguro.
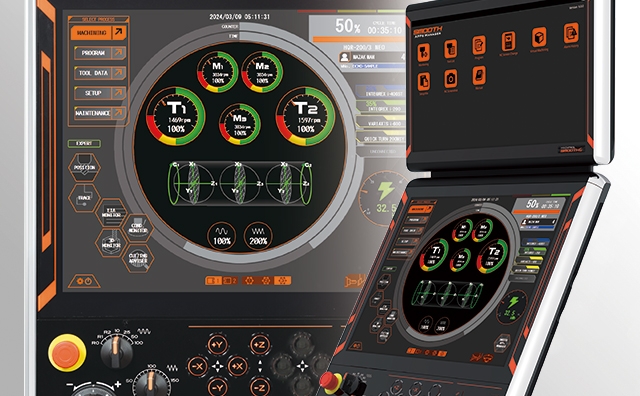
Interface para uma melhor usabilidade
Ecrã tátil de grandes dimensões para uma utilização intuitiva
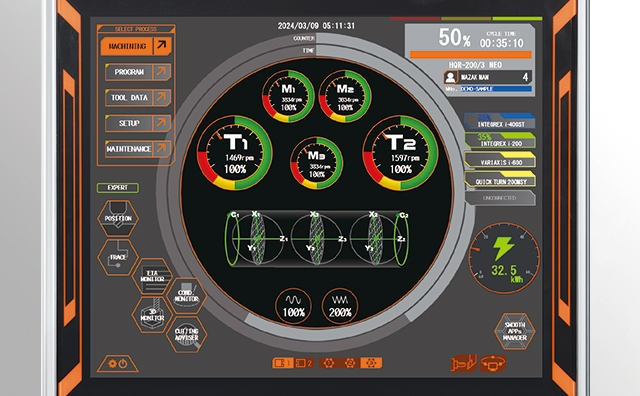
Maquinação altamente eficiente com 3 turretas, ecrã dedicado e funções de apoio
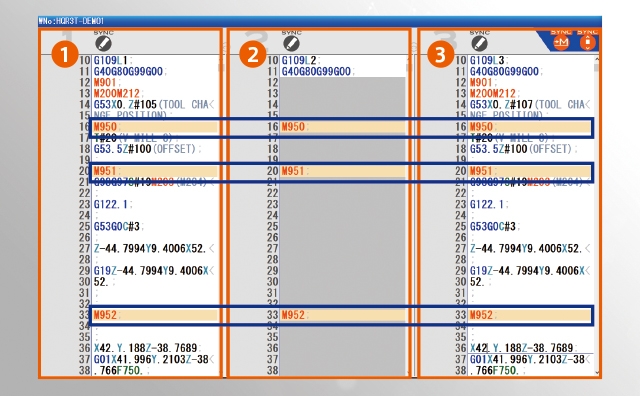
O ecrã dividido em três colunas facilita a verificação do funcionamento de cada turreta. O ecrã de programação EIA/ISO apresenta as posições dos comandos em espera lado a lado, permitindo uma edição intuitiva e fácil do programa.
Várias funções de verificação do programa
As verificações do programa também são difíceis em máquinas de três turretas devido à complexidade dos movimentos das torretas, o que dificulta a manutenção da sincronização entre as torretas individuais.
Estas funções permitem a verificação do programa sem interromper a sincronização das torres.
Maquinação Virtual
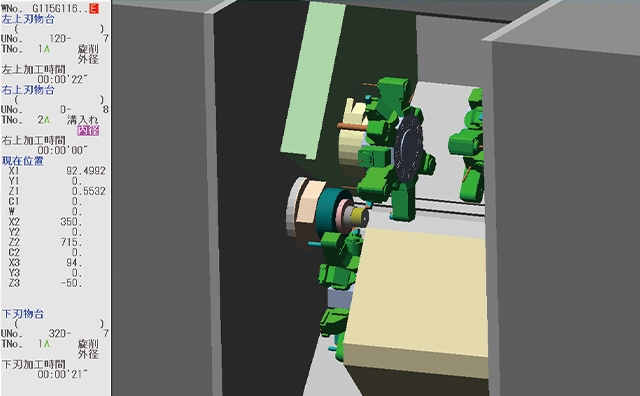
Uma simulação precisa no mesmo ambiente de funcionamento da máquina permite-nos verificar antecipadamente a forma da peça a maquinar e a possibilidade de interferências.
Isto permite operações altamente produtivas desde a primeira peça produzida.
Escudo de Segurança
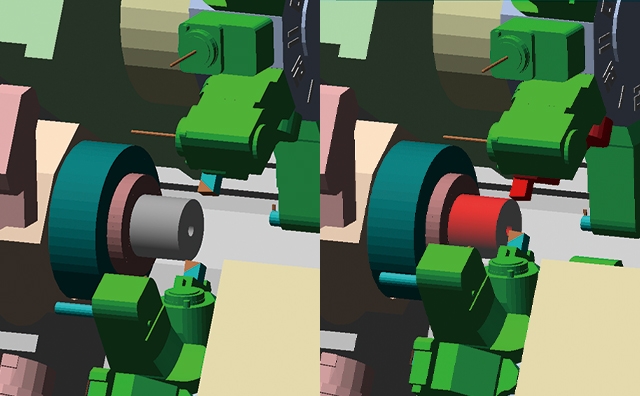
Mesmo quando os eixos são movidos manualmente durante os trabalhos de configuração, o modelo 3D no ecrã do NC verifica se há interferências e alerta o operador para evitar interferências na máquina.
Operação em bloco único entre redes
Quando uma torreta conclui um processo, todas as torres em funcionamento param simultaneamente, mesmo que o fim do bloco seja diferente para cada torre.
Esta operação em bloco único entre redes garante a sincronização entre as torres, evitando interferências e o aumento do tempo de inatividade causados pelo desalinhamento dos programas.
Com operação em bloco único entre redes
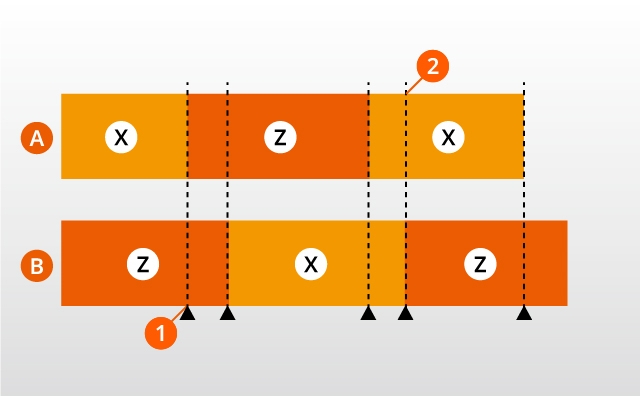
A: Torreta A
B: Torreta B
1: Quando o avanço no eixo X da torreta B atinge ▲, a torreta A também pára.
2: Quando o avanço no eixo X da torreta A atinge ▲, a torreta B também pára.
▲: Interrupção da operação
Sem operação em bloco único entre redes
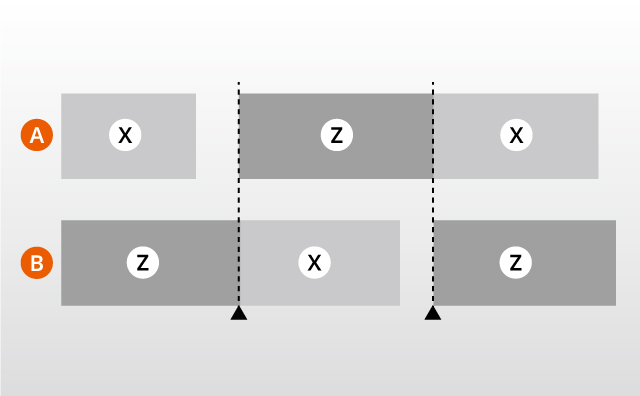
A: Torreta A
B: Torreta B
▲: Interrupção da operação
Anular o funcionamento sincronizado
A função de substituição, que permite ajustar o tempo de execução do programa, reflete-se não só no tempo de funcionamento das torres, mas também no tempo de espera, permitindo assim a execução do programa sem interromper a sincronização entre as torres. Isto permite realizar verificações de interferência com elevada precisão.
Com operação sincronizada de substituição (50 %)
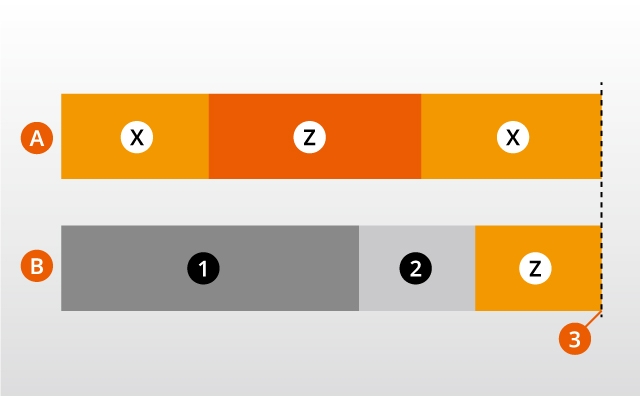
A: Torreta A
B: Torreta B
1: Tempo de espera
2: Funções de apoio
3: Sem desfasamento dos programas
Sem substituição da operação sincronizada (50 %)
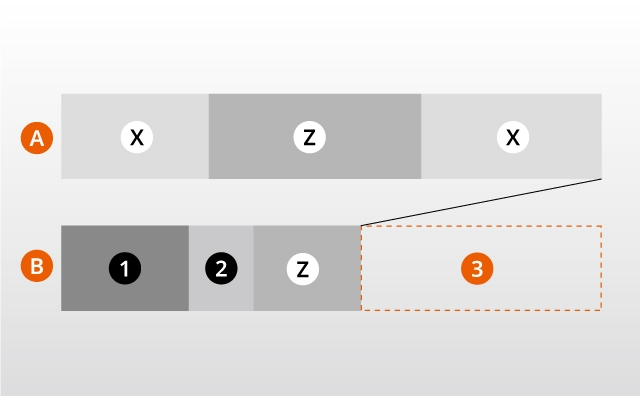
A: Torreta A
B: Torreta B
1: Tempo de espera (tempo em modo de espera) Sem alteração no tempo
2: Funções de apoio
3: Verificou-se um desalinhamento do programa
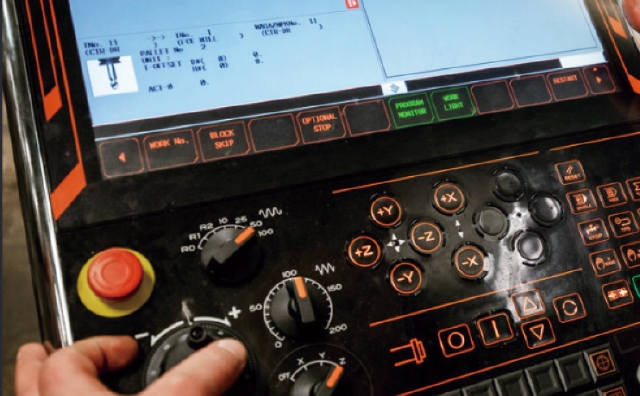
Operação com comando manual
O programa de maquinação pode ser executado a qualquer velocidade, rodando manualmente o volante do sistema CNC. É possível verificar cuidadosamente a trajetória de aproximação e os pontos onde é provável que ocorram interferências.
HQR-200/3 NEO
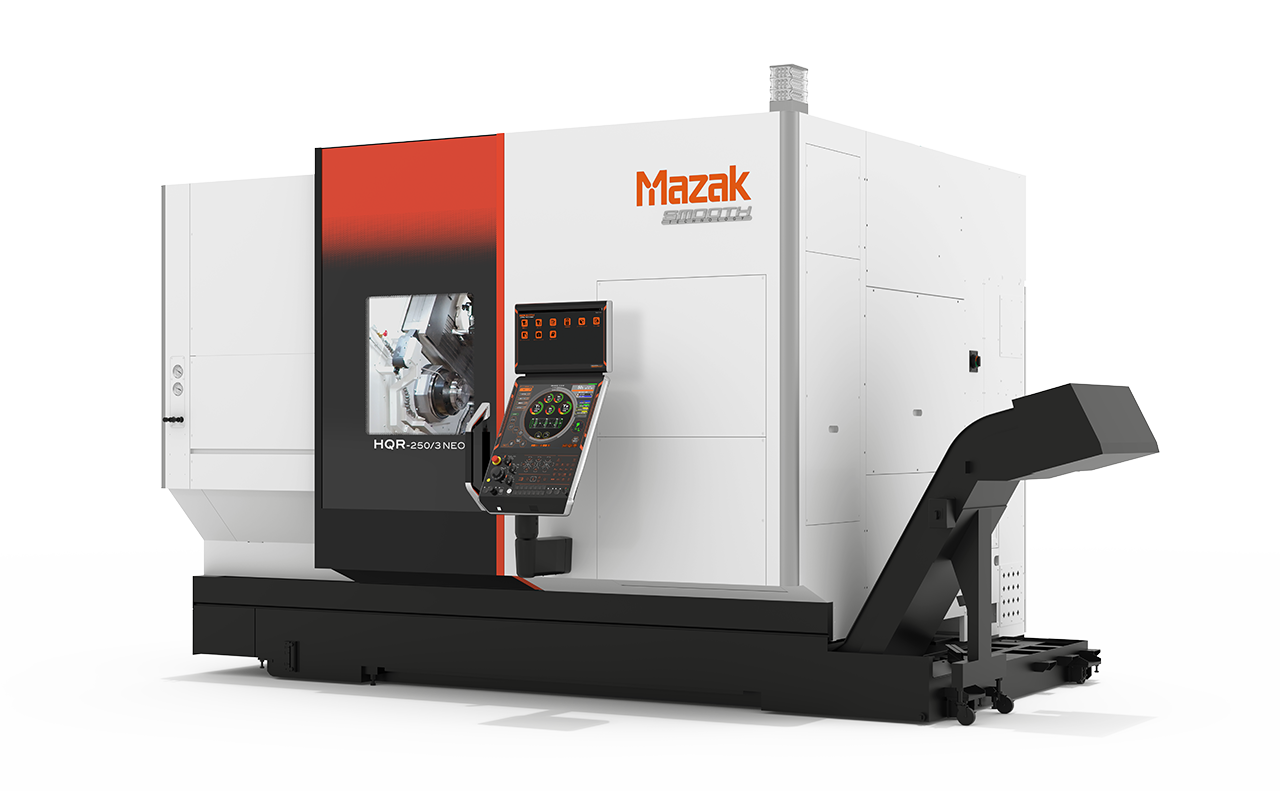
HQR-250/3 NEO
| Diâmetro do furo do Spindle | Φ91 mm |
| Diâmetro da Bucha | 10″ |
| Diâmetro máximo maquinável | Φ320 mm |
| Comprimento máximo maquinável | 860 mm |