| Diâmetro do furo do Spindle | Φ61 mm |
| Diâmetro da Bucha | 6″ |
| Diâmetro máximo maquinável | Φ245 mm |
Centros de Torneamento CNC
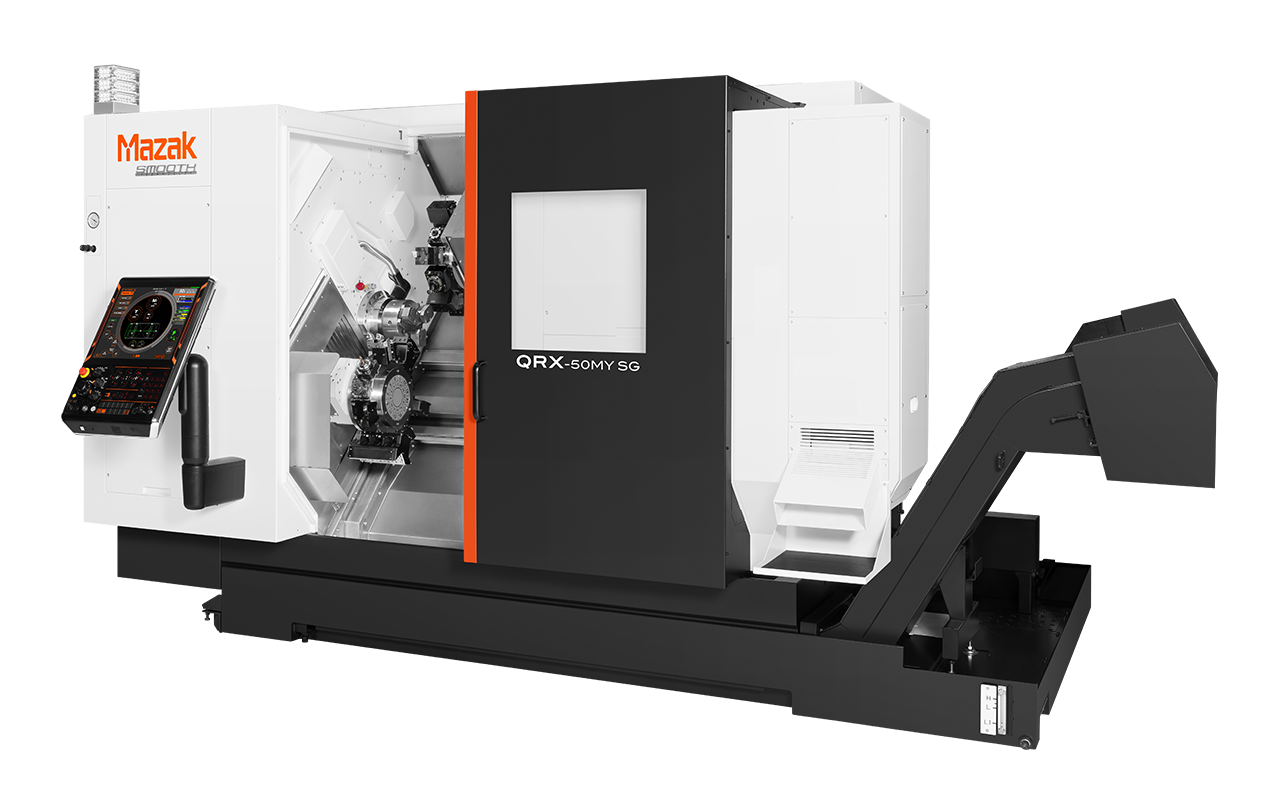
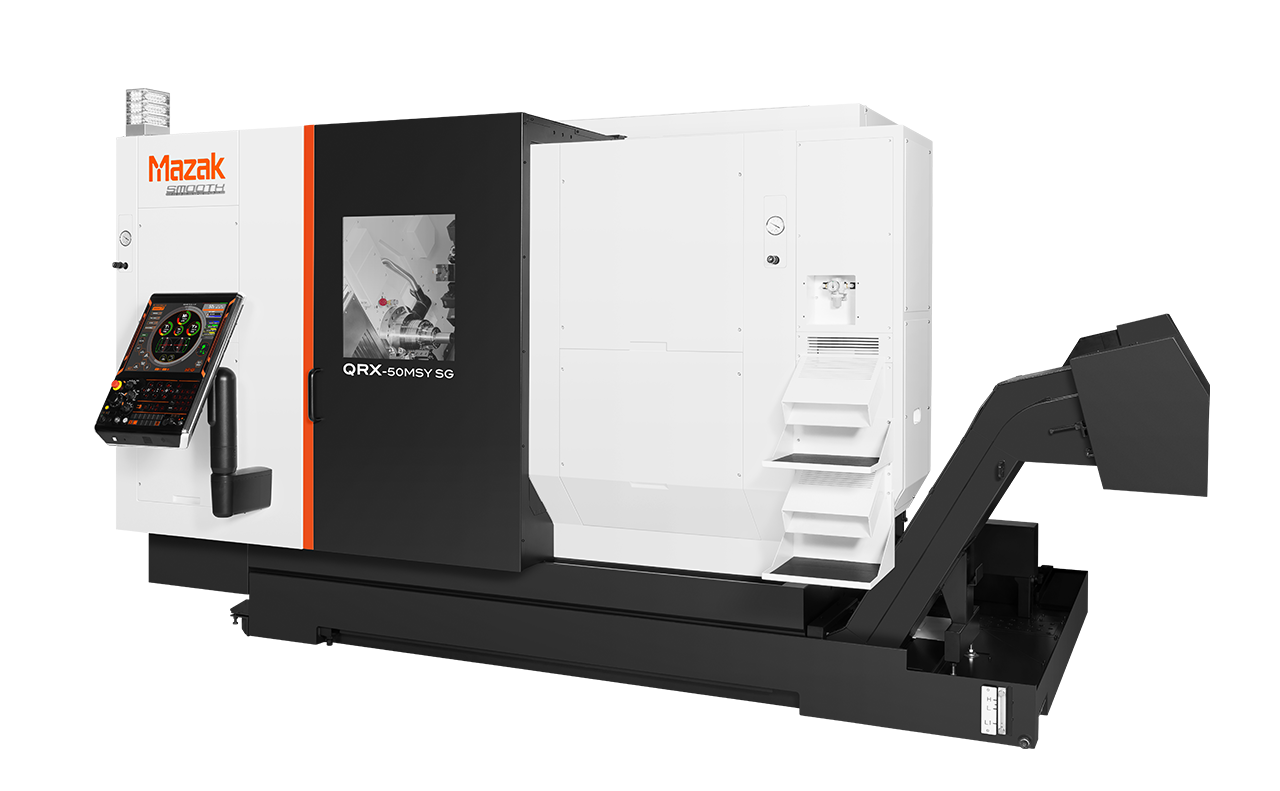
QRX
Centros de torneamento CNC compactos de 2 torretas
- As torretas superior e inferior permitem uma redução significativa dos tempos de ciclo
- Programação fácil do corte de equilíbrio e da maquinação simultânea à esquerda e à direita com o programa conversacional MAZATROL
- Uma vasta gama de opções de automação para aumentar a produtividade, incluindo alimentadores de barra, carregadores e removedores de peças automáticos
Diâmetro da Bucha
QRX-50 SG, QRX-50MY SG
(Especificações do contraponto)
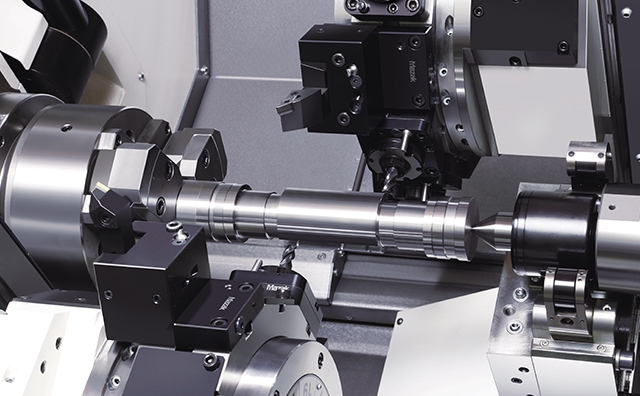
A maquinação simultânea com turretas superior e inferior permite uma maquinação eficiente em série de perfis de eixos.
QRX-50MS SG, QRX-50MSY SG
(Especificações do sub-spindle)
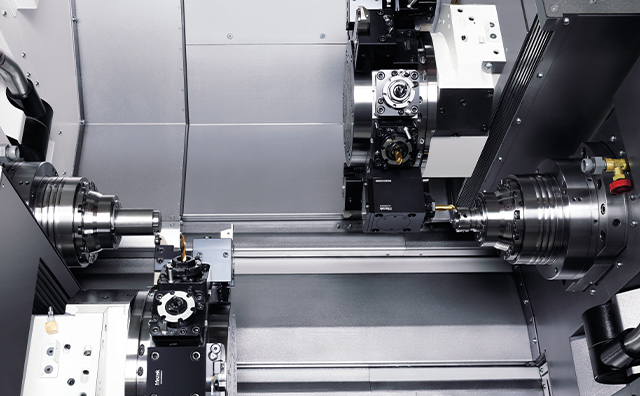
A construção da máquina, com 2 torres e 2 Spindles, permite a maquinação simultânea à esquerda e à direita, possibilitando uma produção em série eficiente de perfis de barra.
Capacidade de trabalho da barra
| Modelo da máquina | Spindle | Sub-spindle |
|---|---|---|
| QRX-50 SG, QRX-50MY SG | Φ52 mm | - |
| QRX-50MS SG, QRX-50MSY SG | Φ52 mm | Φ52 mm |
Design compacto
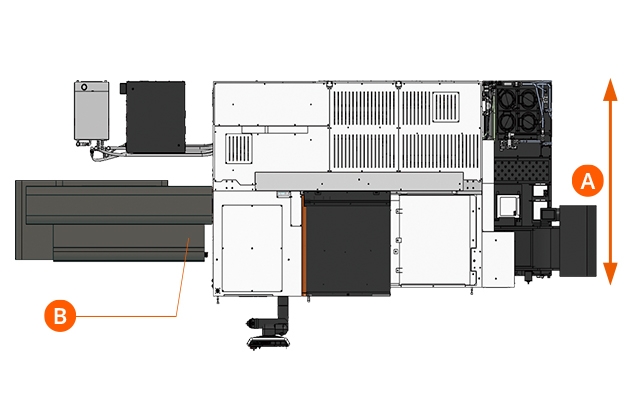
Design compacto que tem em conta o espaço disponível; a disposição ideal, incluindo o alimentador de barra, permite obter a largura mais reduzida da sua classe
Procure ainda mais produtividade através da automação
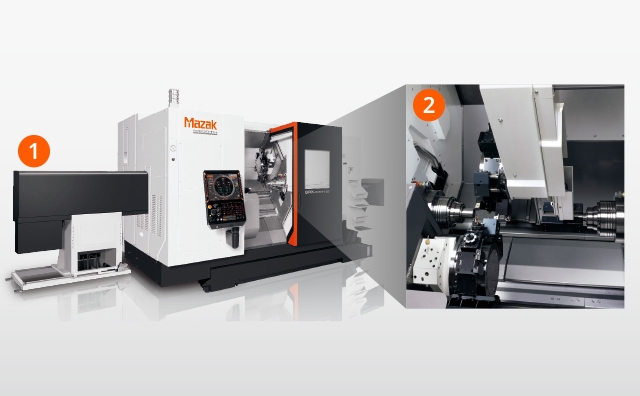
Está disponível uma variedade de equipamentos de automação, tais como alimentadores de barra, descarregadores de peças e um recolhedor automático de peças, permitindo um funcionamento automático prolongado.
Alimentador de barras e descarregador de peças
(QRX-50MS SG, QRX-50MSY SG)
Enquanto o Spindle principal está a processar, o produto acabado no segundo Spindle é retirado da máquina, permitindo um funcionamento automático contínuo sem comprometer o tempo de ciclo da máquina. A configuração do descarregador pode ser escolhida entre o modelo com mãos de garra ou cesto.
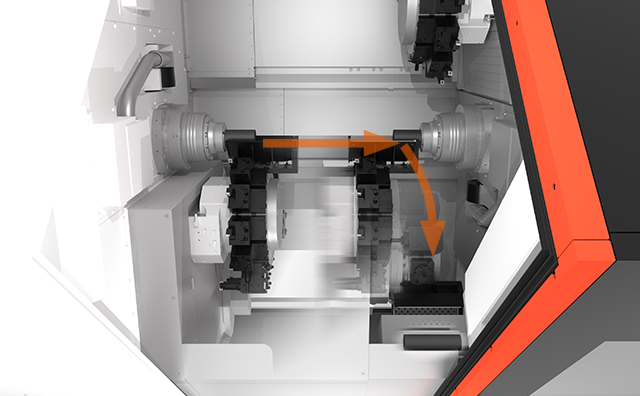
Apanhador automático de peças
A caçamba fixada à torre inferior é utilizada para transportar os produtos acabados do primeiro e do segundo Spindle (nos modelos MS e MSY), bem como os restos de barra.
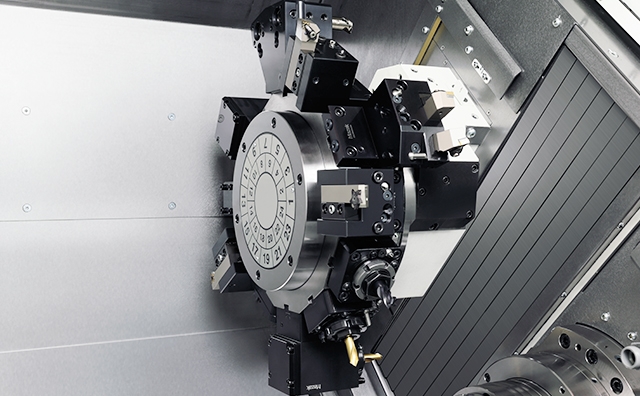
Torreta de 12 posições (24 posições) como equipamento de série
A torreta 12 estações (24 posições) foi concebida para causar o mínimo de interferência. O porta-ferramentas utiliza a norma BMT45. O suporte pode ser montado de forma reversível a 180°.
Sistema CNC MAZATROL SmoothG
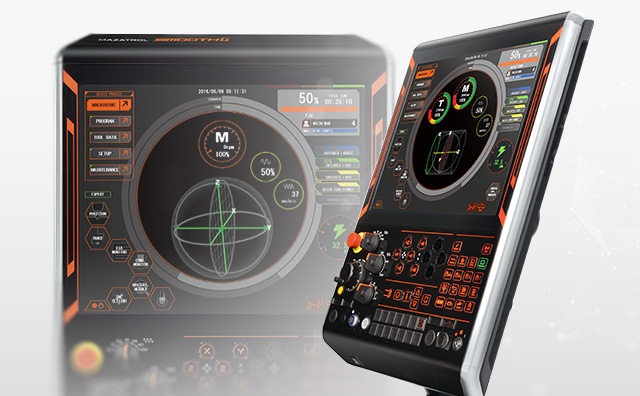
Ecrã tátil de grandes dimensões para uma utilização intuitiva
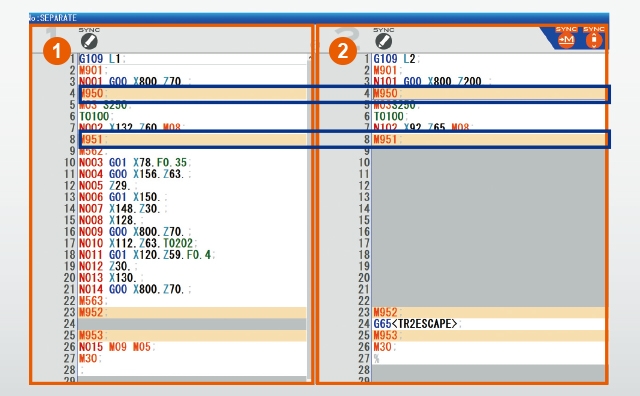
Maquinação altamente eficiente com 2 torretas e funções dedicadas de visualização e assistência
O ecrã está dividido em duas colunas, o que facilita a verificação do funcionamento de cada torreta. O ecrã de programação EIA/ISO apresenta as posições dos comandos em espera lado a lado, permitindo uma edição intuitiva e fácil do programa.
Várias funções de verificação do programa
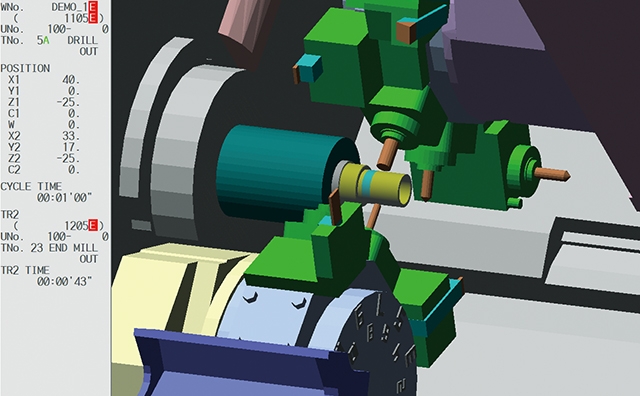
Maquinação Virtual
Uma simulação precisa no mesmo ambiente de funcionamento da máquina permite-nos verificar antecipadamente a forma da peça a maquinar e a possibilidade de interferências. Isto permite operações altamente produtivas desde a primeira peça produzida.
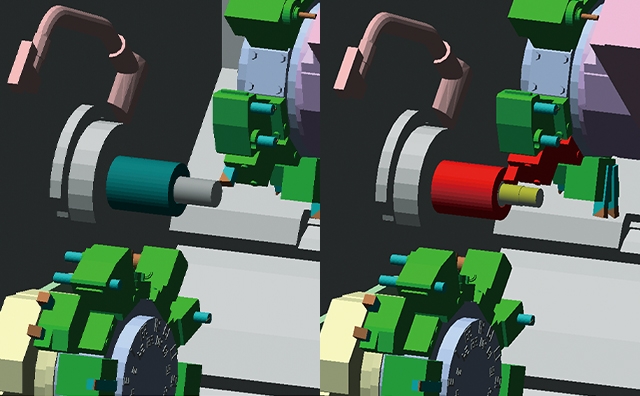
Escudo de Segurança
Mesmo quando os eixos são movidos manualmente durante os trabalhos de configuração, o modelo 3D no ecrã do NC verifica se há interferências e alerta o operador para evitar interferências na máquina.
Operação em bloco único entre redes
Quando uma torreta conclui um processo, todas as torres em funcionamento param simultaneamente, mesmo que o fim do bloco seja diferente para cada torre. Esta operação em bloco único entre redes garante a sincronização entre as torres, evitando interferências e o aumento do tempo de inatividade causados pelo desalinhamento dos programas.
Anular o funcionamento sincronizado
A função de substituição, que permite ajustar o tempo de execução do programa, reflete-se não só no tempo de funcionamento das torres, mas também no tempo de espera, permitindo assim a execução do programa sem interromper a sincronização entre as torres. Isto permite realizar verificações de interferência com elevada precisão.
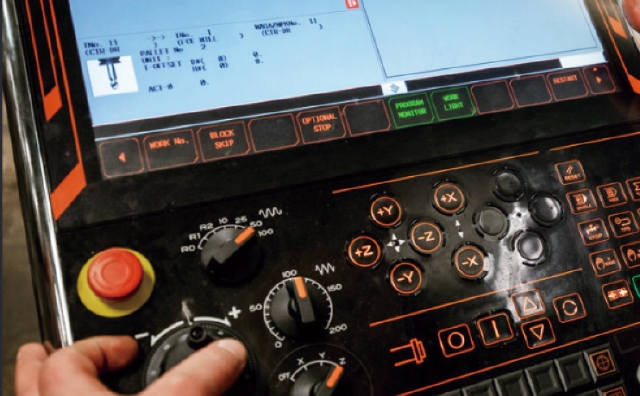
Operação com comando manual
O programa de maquinação pode ser executado a qualquer velocidade, rodando manualmente o volante do sistema CNC. É possível verificar cuidadosamente a trajetória de aproximação e os pontos onde é provável que ocorram interferências.